

ทำไมความชื้นของวีเนียร์จึงแตกต่างกัน
ปัญหาเรื่องคุณภาพไม่กี่อย่างที่ทำให้ผู้ปฏิบัติงานโรงงานอบไม้วีเนียร์หงุดหงิดมากไปกว่าความชื้นสุดท้ายที่ไม่สม่ำเสมอ กองหนึ่งออกมาที่ 8% อีกกองที่ 15% ภายในแผ่นเดียว ขอบรู้สึกแห้งกรอบในขณะที่ตรงกลางยังชื้นอยู่ ลูกค้าบ่น ผลผลิตจากเครื่องอัดกาวลดลง และไม่มีใครแน่ใจว่ากระบวนการผิดพลาดตรงจุดไหนกันแน่
บทความนี้แยกแยะสาเหตุหลักทุกประการของความชื้นวีเนียร์ที่ไม่สม่ำเสมอหลังการอบแห้ง ตั้งแต่ข้อบกพร่องของอุปกรณ์และการตั้งค่ากระบวนการ ไปจนถึงความแปรผันของวัตถุดิบและความผิดพลาดของผู้ปฏิบัติงาน พร้อมมอบรายการตรวจสอบที่ใช้ได้จริงเพื่อค้นหาและแก้ไขปัญหาที่แท้จริงได้อย่างรวดเร็ว
1. อุปกรณ์: จุดที่ปัญหาส่วนใหญ่เริ่มต้นขึ้น
หากเครื่องอบแห้งของคุณมีสภาพทางกลที่ดี ความแปรผันของความชื้นมักจะจัดการได้ เมื่อฮาร์ดแวร์เริ่มคลาดเคลื่อน การอบแห้งที่ไม่สม่ำเสมอก็จะตามมาอย่างรวดเร็ว
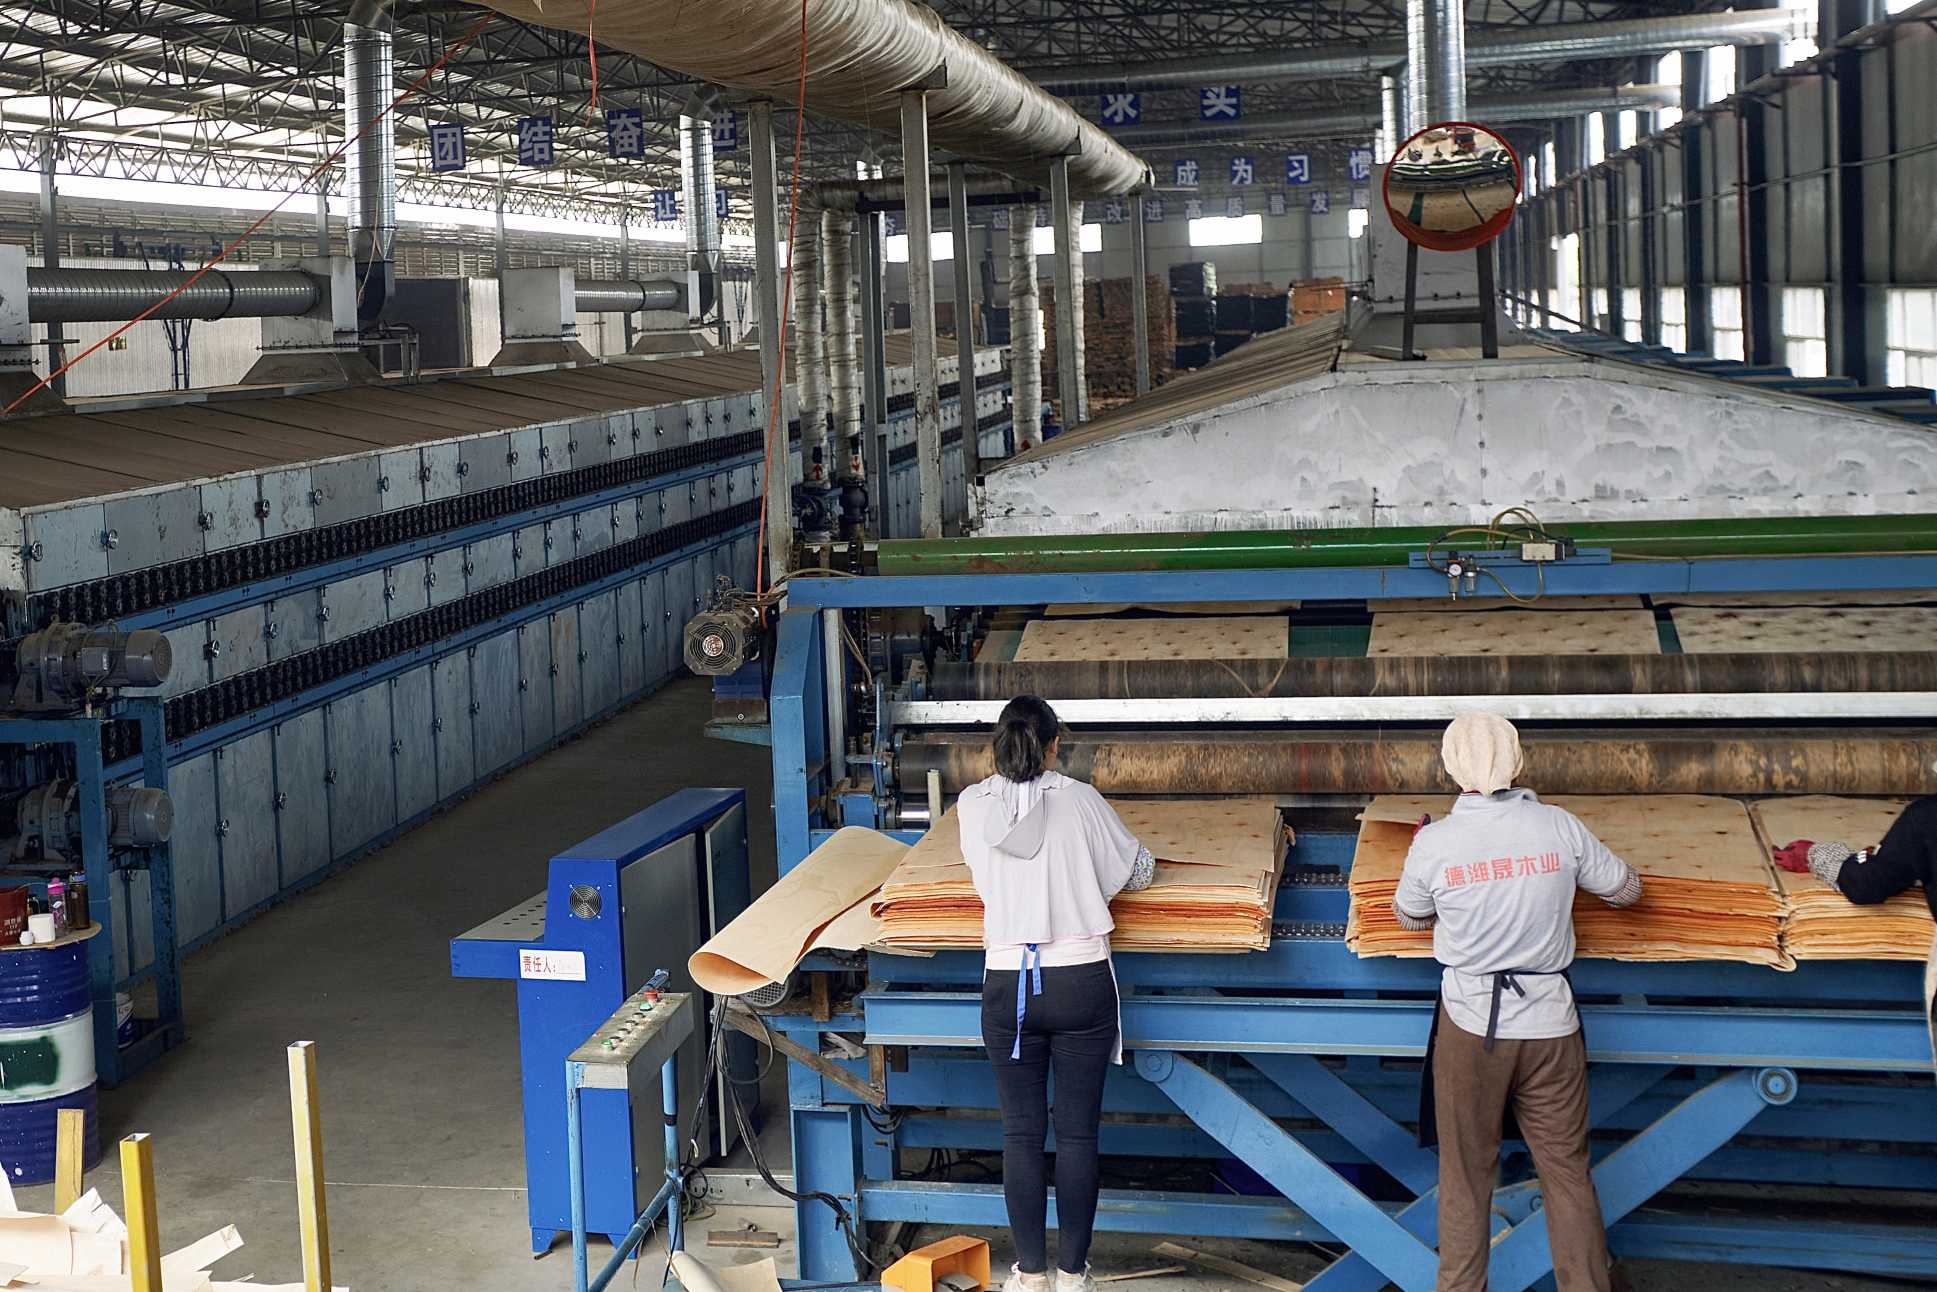
ท่อลมเป่าที่อุดตันหรือผิดรูปนี่คือสาเหตุอันดับหนึ่งในโรงงานส่วนใหญ่ อากาศร้อนออกจากเครื่องอบผ่านแถวของรูเล็กๆ หรือช่องตามแนวท่อด้านบนและด้านล่าง เมื่อผ่านการใช้งานหลายสัปดาห์ เศษไม้ เศษเปลือกไม้ และละอองยางจะสะสมและอุดตันรูบางส่วน หากรูในส่วนหนึ่งถูกอุดตันตั้งแต่ 10% ขึ้นไป ไม้วีเนียร์ที่ผ่านใต้ส่วนนั้นจะได้รับความร้อนไม่เพียงพอ ผลลัพธ์คือเกิดแถบเปียกชัดเจนพาดลงมาตามแผ่น ท่อที่บิดเบี้ยวจากการเปลี่ยนแปลงอุณหภูมิซ้ำๆ จะทำให้ปัญหาหนักขึ้นโดยเปลี่ยนช่องว่างระหว่างท่อกับไม้วีเนียร์
การไหลของอากาศซ้าย-ขวาไม่สมดุลเครื่องอบที่มีพัดลมติดด้านข้างอาศัยการออกแบบท่อที่สมมาตรและการตั้งแดมเปอร์ที่สมดุล หากแดมเปอร์ตัวหนึ่งถูกปิดบางส่วน พัดลมตัวหนึ่งเสื่อมสภาพ หรือด้านหนึ่งของตู้มีอากาศรั่ว ไม้วีเนียร์ด้านหนึ่งจะแห้งกว่าอีกด้านหนึ่ง เป็นเรื่องปกติที่จะพบความชื้นแตกต่างกัน 3%–5% ระหว่างขอบซ้ายและขอบขวาเมื่อเกิดเหตุการณ์นี้
ความสูงของลูกกลิ้งหรือสายพานตาข่ายไม่สม่ำเสมอลูกกลิ้งขับเคลื่อนสึกหรอไม่สม่ำเสมอ ตลับลูกปืนหย่อน สายพานตาข่ายยืดและเลื่อนออกจากศูนย์กลาง เมื่อแผ่นไม้อัดวิเนียร์เข้าใกล้ท่อด้านบนมากขึ้นที่ด้านหนึ่ง ด้านนั้นจะได้รับความร้อนมากกว่าและแห้งเร็วกว่า อีกด้านที่อยู่ห่างจากแหล่งความร้อนยังคงเปียกอยู่ การเบี่ยงเบนความสูงเพียง 10 มม. สามารถทำให้เกิดความแตกต่างของความชื้นที่วัดได้
ฉนวนที่แตกหักหรือซีลที่เสียหายความร้อนรั่วไหลผ่านแผงที่เสียหาย ปะเก็นประตูที่สึกหรอ และช่องบริการที่เปิดอยู่ บริเวณใกล้จุดรั่วจะเย็นกว่า และวิเนียร์ที่ผ่านโซนนั้นจะแห้งช้ากว่า เมื่อเวลาผ่านไป ผลกระทบจะทวีคูณเพราะระบบควบคุมพยายามชดเชยโดยการเพิ่มอุณหภูมิโดยรวม ซึ่งจะทำให้แผ่นในโซนร้อนแห้งเกินไป
เซ็นเซอร์คลาดเคลื่อนเทอร์โมคัปเปิลและ RTD จะคลาดเคลื่อนตามอายุการใช้งาน หากเซ็นเซอร์อ่านค่าต่ำไป 10°C ระบบควบคุมจะคิดว่าโซนนั้นถึงค่าที่ตั้งไว้แล้ว ทั้งที่จริงกำลังให้ความร้อนไม่เพียงพอ ที่แย่กว่านั้นคือเครื่องอบแห้งหลายเครื่องวัดอุณหภูมิเฉพาะที่แนวกึ่งกลางของห้องอบ อุณหภูมิบริเวณขอบ ซึ่งมักต่ำกว่า 5°C–15°C กลับไม่ถูกตรวจวัดโดยตัวควบคุมเลย
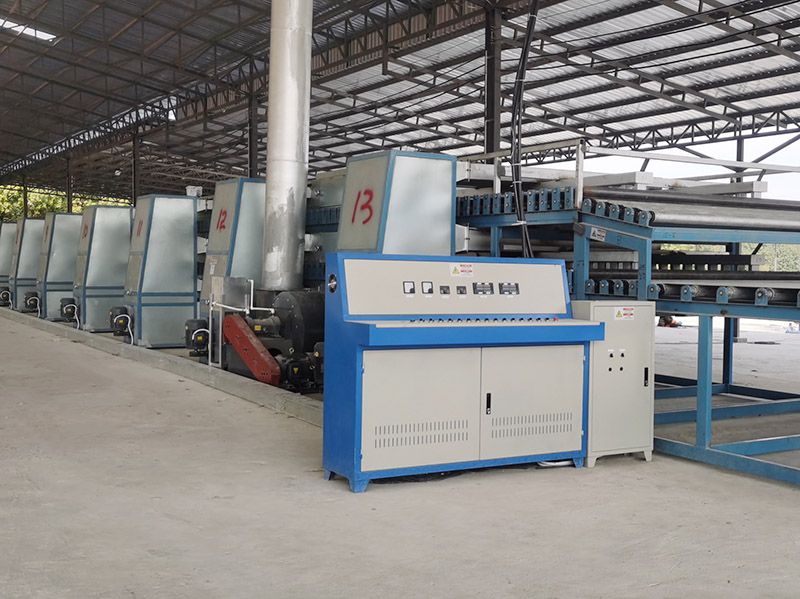
2. การตั้งค่ากระบวนการ: เมื่อเครื่องจักรทำงานปกติแต่สูตรการผลิตผิดพลาด
บางครั้งทุกชิ้นส่วนทำงานสมบูรณ์แบบแต่คุณก็ยังได้ความแปรปรวน — เพราะพารามิเตอร์ไม่เหมาะสมกับสิ่งที่คุณกำลังผลิต
ความเร็วสายการผลิตสูงเกินไปนี่คือข้อผิดพลาดที่พบบ่อยที่สุดซึ่งเกิดจากแรงกดดันด้านการผลิต เมื่อคุณเร่ง VFD เกินเวลาคงอยู่ที่ออกแบบไว้ ไม้วีเนียร์หนาจะออกจากเครื่องอบแห้งโดยมีแกนกลางที่ยังเปียก แผ่นบางอาจไม่มีปัญหา แต่ความหนาใดที่เกิน 2.5 มม. จะแสดงความชันของความชื้นตลอดความหนา การแก้ไขไม่ซับซ้อน: ลดความเร็วลงหรือเพิ่มชั้นวาง
ไม่มีการแบ่งโซนอุณหภูมิเครื่องอบแห้งแบบโซนเดียวราคาถูกบังคับให้คุณเลือกอุณหภูมิเดียวสำหรับทั้งห้องอบ ซึ่งหมายความว่าคุณต้องแลกเปลี่ยนระหว่างการอบแห้งผิวมากเกินไปกับการอบแห้งแกนในไม่เพียงพออยู่เสมอ เครื่องอบแห้งแบบหลายโซนที่ถูกต้องจะใช้โซนอุ่นเครื่อง (80–100°C) โซนอบแห้งหลัก (120–160°C) และโซนระบายความร้อน (ต่ำกว่า 40°C) หากไม่มีความไล่ระดับนี้ น้ำก็ไม่สามารถเคลื่อนออกจากเส้นใยได้อย่างเป็นระเบียบ
การตั้งค่าที่ผิดหลังการเปลี่ยนความหนาการเปลี่ยนจากไม้วีเนียร์หนา 1.7 มม. เป็น 3.0 มม. โดยไม่ปรับความเร็วหรืออุณหภูมิถือเป็นการหาเรื่องเดือดร้อน วัสดุบางใช้เวลาในการอบแห้งเพียงเสี้ยวเดียวของวัสดุหนา หากใช้วัสดุหนากับการตั้งค่าสำหรับวัสดุบาง ผลลัพธ์ที่ได้จะยังเปียกอยู่ หากใช้วัสดุบางกับการตั้งค่าสำหรับวัสดุหนา ผลลัพธ์ที่ได้จะเปราะและแห้งเกินไป ความหนาแต่ละระดับต้องการสูตรเฉพาะของตัวเอง
ตั้งค่าเป้าหมายความชื้นต่ำเกินไป การไล่ตาม MC สุดท้าย 6% เมื่อค่าปกติของโรงงานคุณคือ 10%–12% จะบังคับให้เครื่องอบแห้งทำงานนานขึ้นและร้อนขึ้น แผ่นบางแตะ 4% ในขณะที่แผ่นหนายังคงเพิ่มขึ้น การกระจายตัวกว้างขึ้น ตั้งเป้าหมายที่เป็นจริงสำหรับผลิตภัณฑ์และสภาพอากาศของคุณ แล้วยึดเป้าหมายนั้นไว้
3. วัตถุดิบ: ตัวแปรที่คุณควบคุมไม่ได้แต่ต้องจัดการ
การกระจายของความชื้นเริ่มต้น ไม้วีเนียร์ที่ปอกสดใหม่จากท่อนไม้เดียวกันอาจมีค่าตั้งแต่ 50% ที่ปลายเล็กไปจนถึง 75% ที่โคน วงนอกที่ตัดก่อนในท่อนไม้จะเปียกกว่าวงใน หากคุณบรรจุทั้งหมดนี้เข้าเครื่องอบแห้งโดยไม่คัดแยก แผ่นที่เปียกที่สุดจะไม่มีทางแห้งถึงเป้าหมายในการอบครั้งเดียว วิธีแก้ที่เชื่อถือได้เพียงวิธีเดียวคือคัดแยกวีเนียร์ตามค่า MC เริ่มต้นโดยประมาณและอบแห้งแต่ละเกรดแยกกัน
ชนิดไม้ผสม ป็อปลาร์ สน ยางพารา ยูคาลิปตัส และเบิร์ชต่างก็แห้งด้วยอัตราที่แตกต่างกัน ป็อปลาร์แห้งเร็วเกือบสองเท่าของยูคาลิปตัสที่อุณหภูมิเดียวกัน การผสมชนิดไม้ในชุดอบเดียวรับประกันได้ว่าบางแผ่นจะแห้งเกินไปในขณะที่แผ่นอื่นยังเปียกอยู่
ความแปรผันของความหนาภายในแผ่นเดียวมีดที่สึกหรอ แท่งกดที่วางไม่ตรงแนว และการตั้งค่าเครื่องกลึงที่ไม่มั่นคงทำให้ได้วีเนียร์ที่มีความหนาแตกต่างกัน 0.3–0.5 มม. ตลอดความกว้าง ส่วนที่บางจะแห้งก่อนและยังคงดูดซับความร้อนต่อไปในขณะที่ส่วนที่หนายังคงระบายความชื้น ผลลัพธ์คือแผ่นที่รู้สึกแห้งที่ขอบและเปียกตรงกลาง
วีเนียร์ที่ม้วนงอหรือพับแผ่นที่เข้าตู้อบในสภาพเป็นลอน ม้วนงอ หรือพับ จะเกิดช่องว่างอากาศ จุดที่นูนสูงจะอยู่ใกล้ท่อลมและไหม้เกรียม จุดที่บุ่มต่ำและรอยพับแทบไม่ได้รับกระแสลมและยังคงเปียกอยู่ เครื่องเรียงซ้อนอัตโนมัติหรือเครื่องรีดแบนที่ทางเข้า helps แต่ทางแก้ที่แท้จริงคือการบำรุงรักษาเครื่องกลึงให้ดีขึ้นและการอบแห้งทันทีหลังการปอก
4. ความผิดพลาดของผู้ปฏิบัติงาน: สิ่งง่ายๆ ที่ทำลายอุปกรณ์ดีๆ
การป้อนที่ไม่ตรงศูนย์หากแผ่นเข้าตู้อบโดยเลื่อนไปทางซ้ายหรือขวา ขอบหนึ่งจะอยู่ใกล้ท่อลมด้านใกล้มากกว่า ขอบนั้นจะแห้งเกินไป ส่วนขอบที่อยู่ไกลจะแห้งไม่พอ ฝึกผู้ปฏิบัติงานให้จัดแผ่นทุกแผ่นให้อยู่ตรงศูนย์ หรือติดตั้งไกด์เชิงกลที่ทางเข้า
ป้อนแผ่นซ้อนสองชั้นบางครั้งมีแผ่นสองแผ่นวางซ้อนกันหลุดเข้าไปในการป้อนด้วยมือ แผ่นบนแห้งพอสมควร ส่วนแผ่นล่างถูกแผ่นบนกั้นความร้อนไว้จึงออกมาที่ความชื้น 20%+ เครื่องป้อนอัตโนมัติที่มีเซ็นเซอร์แบบออปติคัลช่วยขจัดปัญหานี้ได้เป็นส่วนใหญ่ แต่สายการผลิตแบบmanualต้องอาศัยผู้ปฏิบัติงานที่เฝ้าระวังอย่างดี
ระยะห่างไม่สม่ำเสมอช่องว่างระหว่างแผ่นที่แปรผันตั้งแต่ 50 มม. ถึง 500 มม. ทำให้การกระจายลมร้อนภายในห้องไม่สม่ำเสมอ ส่วนที่แผ่นอัดแน่นจะกั้นลมร้อนไม่ให้ไปถึงแผ่นที่อยู่ถัดไป ระยะห่างที่สม่ำเสมอ — หรือดียิ่งกว่าคือการป้อนต่อเนื่อง — ช่วยให้การไหลของอากาศคงที่
ไม่มีการทำความสะอาดตามรอบท่อลม ช่องลมกลับ และพื้นผิวของเครื่องแลกเปลี่ยนความร้อนสะสมฝุ่นและเศษไม้ หลังจากผ่านไปสองสามสัปดาห์ การไหลของอากาศลดลงอย่างวัดได้ ความชื้นค่อยๆ เพิ่มขึ้นและการกระจายของความชื้นก็กว้างขึ้น ตารางทำความสะอาดรายสัปดาห์ป้องกันปัญหานี้ได้ทั้งหมด
5. สภาพแวดล้อม: ปัจจัยที่มองไม่เห็น
ความชื้นในโรงงานสูงในฤดูมรสุมหรือพื้นที่ชายฝั่ง ความชื้นสัมพัทธ์ในอากาศที่สูงกว่า 80% ทำให้แผ่นไม้อัดบางร้อนที่ออกจากเครื่องอบดูดความชื้นกลับเข้าไปภายในไม่กี่นาที ความชื้นของผิวหน้า (MC) อาจเพิ่มขึ้น 2%–3% ก่อนที่แผ่นจะถูกห่อ โซนระบายความร้อนที่ลดความชื้นหรือการห่อทันทีที่ทางออกช่วยแก้ปัญหานี้ได้
อากาศเย็นแทรกซึมที่ทางเข้าแถบผ้าม่านที่ทางป้อนวัสดุหายไปหรือฉีกขาดทำให้อากาศเย็นและชื้นพัดเข้ามา แผ่นไม้อัดบางใหม่ที่ผ่านโซนนั้นจะสูญเสียความร้อนจากผิวหน้า ทำให้การเคลื่อนย้ายความชื้นในช่วงแรกช้าลง ควรเปลี่ยนผ้าม่านอย่างสม่ำเสมอ
การซ้อนแผ่นขณะร้อนแผ่นที่ออกมาที่อุณหภูมิสูงกว่า 50°C และถูกซ้อนเป็นกองทันทีจะกระจายความชื้นภายในไปยังศูนย์กลางของกอง แผ่นชั้นนอกเย็นลงและแห้งขึ้น ส่วนแผ่นชั้นในกลับเปียกชื้นอีกครั้ง ควรทำให้เย็นลงต่ำกว่า 40°C ก่อนซ้อน หรือใช้ส่วนระบายความร้อนด้วยลมเป่า
6. รายการตรวจสอบวินิจฉัยอย่างรวดเร็ว
เมื่อพบความแปรปรวนของความชื้นบนพื้น ให้ตรวจสอบหกรายการนี้ตามลำดับ:
วัดความเร็วลมที่หน้าท่อลมเดินวัดความกว้างทั้งหมดด้วยเครื่องวัดลม การแปรผันเกิน ±15% หมายความว่าคุณมีการอุดตันหรือปัญหาพัดลม
ตรวจสอบรูในท่อลมด้วยสายตาเปิดประตูเข้าถึง หากถูกปิดกั้นมากกว่า 10% ให้กำหนดการทำความสะอาดทันที
ตรวจสอบความสูงของลูกกลิ้งหรือสายพานใช้ไม้บรรทัดตรงและระดับน้ำ ส่วนใดที่เบี่ยงออกจากระนาบเกิน 5 มม. ต้องปรับแต่ง
ตรวจสอบเซ็นเซอร์เปรียบเทียบอุณหภูมิโซนที่แสดงกับเทอร์โมมิเตอร์อินฟราเรดแบบมือถือที่ตำแหน่งเดียวกัน
ทดสอบความชื้นของไม้วีเนียร์ที่เข้ามาสุ่มตัวอย่าง 10 แผ่น หากความชื้นเริ่มต้นแปรผันเกิน 15% คุณต้องคัดแยกก่อนอบแห้ง
เฝ้าดูทางเข้ายืนที่ปลายด้านรับวัสดุเป็นเวลา 10 นาที แผ่นทุกแผ่นอยู่กึ่งกลางหรือไม่ ระยะห่างสม่ำเสมอหรือไม่ มีแผ่นซ้อนกันหลุดผ่านมาหรือไม่
7. บรรทัดสรุป
ความชื้นของวีเนียร์ที่ไม่สม่ำเสมอแทบไม่เคยเกิดจากความล้มเหลวร้ายแรงเพียงครั้งเดียว มักเกิดจาก ความไม่สมดุลของการไหลเวียนอากาศ บวกกับความแปรผันของวัสดุที่เข้ามา บวกกับการตั้งค่ากระบวนการที่ไม่สอดคล้องกับสิ่งที่คุณกำลังผลิตอยู่อีกต่อไปแก้ปัญหาการไหลเวียนของอากาศก่อน — นั่นแก้ได้ 70% ของกรณี จากนั้นคัดแยกไม้วีเนียร์ขาเข้าตามความหนาและความชื้นโดยประมาณ แล้วกำหนดสูตรความเร็วและอุณหภูมิที่เหมาะสมสำหรับผลิตภัณฑ์แต่ละประเภท
ที่ Shine Machinery เครื่องอบแห้งของเราถูกออกแบบโดยใช้การควบคุมอุณหภูมิแบบแบ่งโซน การไหลเวียนของอากาศแบบสมมาตรสมดุล และการปรับความเร็วด้วย VFD โดยเฉพาะเพื่อลดการกระจายของความชื้นให้เหลือน้อยที่สุด เมื่อเราออกแบบสายการผลิตสำหรับโรงงานของคุณ เราจะพิจารณาชนิดไม้ที่ผสมกัน ช่วงความหนา และสภาพภูมิอากาศท้องถิ่น เพื่อให้อุปกรณ์พร้อมรักษาความแปรปรวนของความชื้นที่ ±1.5% ตั้งแต่วันแรก
ส่งข้อมูลจำเพาะของไม้วีเนียร์ทั่วไปและคำอธิบายปัญหาความชื้นปัจจุบันของคุณมาให้เรา เราจะบอกคุณว่าเป็นปัญหาเรื่องอุปกรณ์ กระบวนการ หรือวัสดุ — และต้องเปลี่ยนอะไรบ้างอย่างชัดเจน