

ทำไมต้องอบไม้วีเนียร์ยางพาราให้แห้งทันที?
ไม้ยางพาราเป็นหนึ่งในชนิดไม้ที่ถูกใช้อย่างแพร่หลายที่สุดในการผลิตไม้อัดในปัจจุบัน มันเติบโตเร็ว แปรรูปได้ดี และให้สีอ่อนที่สม่ำเสมอซึ่งรับการปิดผิวด้วยลามิเนตและสีได้อย่างสวยงาม แต่ไม้ยางพารามีจุดอ่อนที่ซ่อนอยู่ซึ่งสามารถทำลายแผ่นวีเนียร์ทั้งล็อตได้ภายในวันเดียว: มันเน่า เปรี้ยว และเปลี่ยนสีได้เร็วกว่าไม้เนื้อแข็งเชิงพาณิชย์เกือบทุกชนิด
หากคุณดำเนินโรงงานไม้อัด ธุรกิจค้าวีเนียร์ หรือกำลังกำหนดสเปกอุปกรณ์สำหรับสายการผลิตไม้ยางพาราใหม่ บทความนี้จะอธิบายอย่างชัดเจนว่าทำไม วีเนียร์ยางพาราที่ปอกสดใหม่ต้องเข้าตู้อบภายในไม่กี่ชั่วโมง—ไม่ใช่หลายวัน ไม่ใช่แม้แต่ครึ่งวัน เราจะวิเคราะห์ชีวเคมี ลำดับเวลาของการเสื่อมสภาพ พารามิเตอร์การอบแห้งที่ได้ผลจริง และการเลือกอุปกรณ์ที่แยกโรงงานที่ทำกำไรออกจากโรงงานที่จมอยู่กับวัตถุดิบแกนที่ถูกปฏิเสธ
1. ปัญหาชีวเคมี: ไม้ยางพาราเป็นบุฟเฟต์สำหรับจุลินทรีย์
วีเนียร์ไม้ยางพาราที่ปอกสดใหม่มักออกจากเครื่องกลึงที่ความชื้น 60% ถึง 80%น้ำนั้นไม่ใช่ปัญหาเดียวเท่านั้น ไม้ยางพารามีสารประกอบสามชนิดที่ทำให้มันเสี่ยงต่อการเสื่อมสภาพอย่างรวดเร็วเป็นพิเศษ:
ปริมาณแป้งและน้ำตาลสูงคาร์โบไฮเดรตเหล่านี้เป็นอาหารที่เชื้อราเจริญเติบโตได้พอดี เชื้อราดำ (Aspergillus niger) และเชื้อราสีเขียว (Penicillium) สามารถงอกบนแผ่นไม้วีเนอร์ยางพาราได้ภายในไม่กี่ชั่วโมงหลังการลอกเปลือก
โปรตีนยางพาราที่ตกค้างโปรตีนเหล่านี้ยังคงสลายตัวต่อไปหลังจากตัดต้นไม้แล้ว ในสภาพแวดล้อมที่อบอุ่นและชื้น พวกมันจะหมักและผลิตกรดอินทรีย์ แผ่นวีเนอร์จะเหนียว มีกลิ่นเปรี้ยว และมีการเปลี่ยนแปลงทางเคมี
ท่อน้ำเลี้ยงที่กว้างและเปิดโล่งไม้ยางพารามีลายหยาบและมีท่อน้ำเลี้ยงขนาดใหญ่ เมื่อเชื้อราที่ทำให้เกิดคราบติดบนผิวไม้แล้ว เชื้อราจะแทรกซึมลึกเข้าไปในเนื้อไม้ผ่านท่อน้ำเลี้ยงเหล่านี้ การเปลี่ยนสีไม่ได้เกิดขึ้นแค่ผิวเผินเท่านั้น แต่ยังซึมลึกเข้าไปถึงชั้นเส้นใย
เปรียบเทียบกับสายพันธุ์อื่นๆ ต้นป็อปลาร์ขึ้นราได้ช้า โดยปกติต้องใช้เวลา 8 ถึง 12 ชั่วโมงก่อนที่จุดที่มองเห็นได้จะปรากฏ ต้นสนมีเรซินธรรมชาติที่ยับยั้งการเจริญเติบโตของแบคทีเรีย แต่ไม้ยางพาราล่ะ? มันเป็นหนึ่งในไม้เนื้อแข็งที่เสื่อมสภาพเร็วที่สุดในการผลิตวีเนียร์เชิงพาณิชย์ ไม่มีอันดับสองที่ใกล้เคียง
2. ไทม์ไลน์การเสื่อมสภาพ: จากการลอกเปลือกสดจนถึงไร้ค่า
การเข้าใจนาฬิกาที่คุณกำลังแข่งด้วยเป็นสิ่งสำคัญ นี่คือสิ่งที่เกิดขึ้นกับกองวีเนียร์ยางพาราที่ทิ้งไว้ที่อุณหภูมิแวดล้อมหลังการลอกเปลือก:
ระยะที่ 1: 2 ถึง 6 ชั่วโมงหลังการลอกเปลือก
จุดราสีดำหรือสีเขียวเล็กๆ ปรากฏบนพื้นผิว โดยปกติเริ่มจากขอบที่ตัดและบริเวณตาไม้
แผ่นยังรู้สึกปกติ แต่โคโลนีเชื้อราระดับจุลภาคได้ก่อตัวขึ้นแล้ว
หากวีเนียร์เข้าสู่เครื่องอบแห้งในระยะนี้, ความร้อนสูง (120°C / 248°F ขึ้นไป) จะฆ่าเชื้อราบนพื้นผิวภายในไม่กี่นาที แผ่นยังสามารถช่วยได้และจัดเกรดเป็นใช้งานได้
ระยะที่ 2: 6 ถึง 24 ชั่วโมงหลังการลอกเปลือก
แผ่นราเชื่อมต่อกันเป็นโคโลนีขนาดใหญ่ขึ้น พื้นผิว คราบสีน้ำเงิน(เชื้อรา sapstain) เริ่มแทรกซึมเข้าสู่ท่อลำเลียง
วีเนียร์เกิดกลิ่นเปรี้ยวจากการหมัก ความเหนียวที่ผิวหน้าเกิดขึ้นจากการสลายตัวของโปรตีน
ความแข็งแรงของพันธะกาวเริ่มลดลงเนื่องจากสารเมตาบอไลต์ที่เป็นกรดรบกวนการบ่มของกาว
หลังจากอบแห้งในขั้นนี้, ความชื้นลดลงตามปกติ แต่การเปลี่ยนสีเป็นแบบถาวร แผ่นไม้ถูกจัดชั้นลดลง
ขั้นที่ 3: 24 ถึง 48 ชั่วโมงหลังการลอก
การเปลี่ยนสีลึกเข้าไปถึงชั้นเส้นใย แผ่นไม้ทั้งแผ่นเปลี่ยนเป็นสีเขียวอมเทาหรือน้ำเงินอมเทา
กรดอินทรีย์จากการหมักเริ่มกัดกร่อนโครงสร้างเส้นใยเอง
ความเสี่ยงของการแยกชั้นระหว่างการอัดร้อนเพิ่มขึ้นอย่างรวดเร็ว
ณ จุดนี้แผ่นไม้อัดบางๆ นี้ถือเป็นเศษวัสดุอย่างแท้จริง อย่างดีที่สุดอาจใช้เป็นวัสดุแกนกลางเกรดต่ำสุดได้ แต่โรงงานส่วนใหญ่ปฏิเสธมันโดยสิ้นเชิง
กรอบเวลานี้ไม่ใช่ทฤษฎี เดินเข้าไปในโรงงานใดก็ได้ในประเทศไทย เวียดนาม อินเดีย หรือจีนที่แปรรูปไม้ยางพารา แล้วคุณจะได้ยินกฎเดียวกันนี้ซ้ำจากหัวหน้างานพื้นโรงงานที่มีประสบการณ์: "สองชั่วโมง หากไม่เข้าตู้อบแห้งภายในสองชั่วโมง คุณกำลังเสี่ยงพนัน"
ในสภาพฤดูร้อนที่ร้อนและชื้น ช่วงเวลานั้นจะหดสั้นลงเหลือหนึ่งชั่วโมงหรือน้อยกว่า.
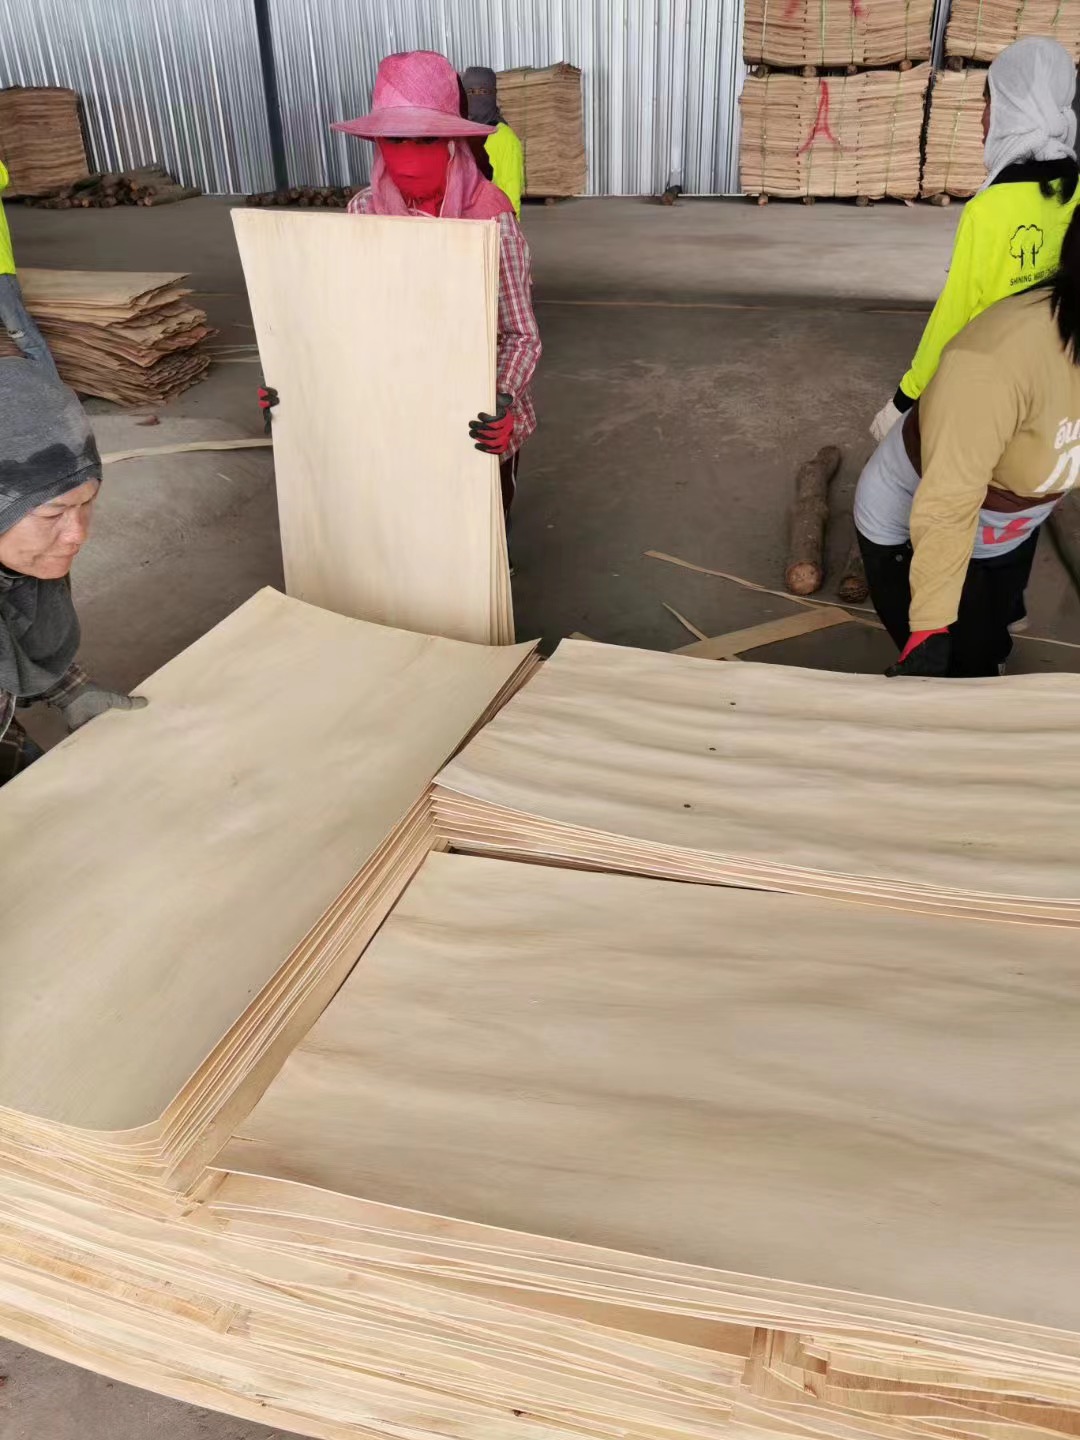
3. การอบแห้งทันทีแก้ปัญหาอะไรได้จริง
เครื่องอบวีเนียร์ที่ตั้งค่าอย่างถูกต้องทำได้มากกว่าแค่กำจัดน้ำ สำหรับไม้ยางพาราโดยเฉพาะ การอบแห้งอย่างรวดเร็วแก้ปัญหาที่เชื่อมโยงกันห้าประการในคราวเดียว:
ฆ่าเชื้อราและแบคทีเรียบนผิวหน้า โซนอบแห้งหลักที่อุณหภูมิ 120–160°C (248–320°F) ทำลายกิจกรรมของจุลินทรีย์ได้มากกว่า 99% ภายในเวลา 3 ถึง 5 นาทีที่สัมผัส นี่ไม่ใช่ขั้นตอนการฆ่าเชื้อ—มันเป็นเพียงความเป็นจริงทางความร้อนของการอบแห้งด้วยลมร้อนแบบบังคับ
ตัดแหล่งจ่ายความชื้น การลดความชื้นจาก 70% ให้ต่ำกว่า 12% กำจัดสภาพแวดล้อมที่เชื้อราต้องการเพื่อความอยู่รอด เมื่อความชื้นต่ำกว่า 20% เชื้อราส่วนใหญ่หยุดเจริญเติบโต เมื่อต่ำกว่า 12% เชื้อราจะอยู่ในสภาวะพักตัว
ล็อกสีไม้ไว้ความร้อนสูงทำให้แทนนินและเม็ดสีธรรมชาติในไม้ยางพารา "เซ็ตตัว" ป้องกันการเกิดสีน้ำตาลจากออกซิเดชันระหว่างการจัดเก็บ ไม้วีเนอร์ยางพาราที่อบแห้งอย่างถูกต้องจะคงรูปลักษณ์ที่สะอาดและซีดจางไว้ได้หลายเดือน
ลดความเค้นภายในและการบิดงอ การอบแห้งในขณะที่วีเนอร์ยังอุ่นและอ่อนตัวจากเครื่องกลึงทำให้การระเหยของความชื้นสม่ำเสมอยิ่งขึ้น ความเค้นภายในที่น้อยลงหมายถึงแผ่นที่แบนราบกว่าและของเสียที่เครื่องตัดหรือเครื่องต่อขอบน้อยลง
ปกป้องความแข็งแรงของการยึดติดกาว วีเนอร์ที่อบแห้งอย่างทันท่วงทีจะไม่มีสารเมตาบอไลต์ที่เป็นกรดบนพื้นผิว กาวซึมเข้าได้ตามปกติและบ่มตัวได้เต็มกำลัง สิ่งนี้ส่งผลโดยตรงต่อผลผลิตในการประกอบไม้อัดและความทนทานของแผ่นในระยะยาว
4. พารามิเตอร์การอบแห้งที่เหมาะสำหรับไม้ยางพารา
ไม้ยางพารามีพฤติกรรมแตกต่างจากไม้สนและแตกต่างจากไม้ป็อปลาร์ นี่คือสิ่งที่ข้อมูลภาคสนามและผู้ผลิตอุปกรณ์แนะนำ:
พารามิเตอร์ |
ช่วงที่แนะนำ |
หมายเหตุ |
|---|---|---|
โซนอุ่นล่วงหน้า |
80–100°C (176–212°F) |
การอุ่นพื้นผิวอย่างค่อยเป็นค่อยไปช่วยป้องกันการแข็งตัวของผิวหน้า |
โซนอบแห้งหลัก |
130–155°C (266–311°F) |
ไม้ยางพาราทนความร้อนได้สูงกว่าไม้สน ไม่จำเป็นต้องอบแห้งช้าๆ ที่อุณหภูมิต่ำ |
โซนทำความเย็น |
ต่ำกว่า 40°C (104°F) ที่ทางออก |
ป้องกันความเสียหายจากความร้อนต่อแผ่นที่วางซ้อนกันและลดการควบแน่นในการจัดเก็บ |
การปรับให้เข้ากับความหนา |
1.7–2.5 มม.: 110–130°C; 2.5–3.0 มม.: 140–155°C |
แผ่นที่บางกว่าต้องใช้อุณหภูมิต่ำกว่าเพื่อหลีกเลี่ยงการอบแห้งมากเกินไปและการไหม้ที่ขอบ |
ความชื้นสุดท้ายเป้าหมาย |
8%–12% สำหรับหน้า/หลัง; 10%–14% สำหรับแกน |
ความชื้นที่สม่ำเสมอทั่วทั้งแผ่นสำคัญกว่าตัวเลขที่แน่นอน |
ช่วงเหล่านี้ตั้งอยู่บนสมมติฐานว่า เครื่องอบไม้วีเนียร์แบบลูกกลิ้งต่อเนื่องพร้อมการควบคุมอุณหภูมิแบบแบ่งโซนและการปรับความเร็วด้วย VFD เครื่องอบแบบแบตช์ที่ใช้แท่นอัดก็สามารถใช้งานได้เช่นกัน หากปรับเวลารอบให้เหมาะกับลักษณะการอบแห้งที่รวดเร็วของไม้ยางพารา
5. การเลือกอุปกรณ์: เหตุใดเครื่องอบแบบต่อเนื่องจึงเหนือกว่าสำหรับไม้ยางพารา
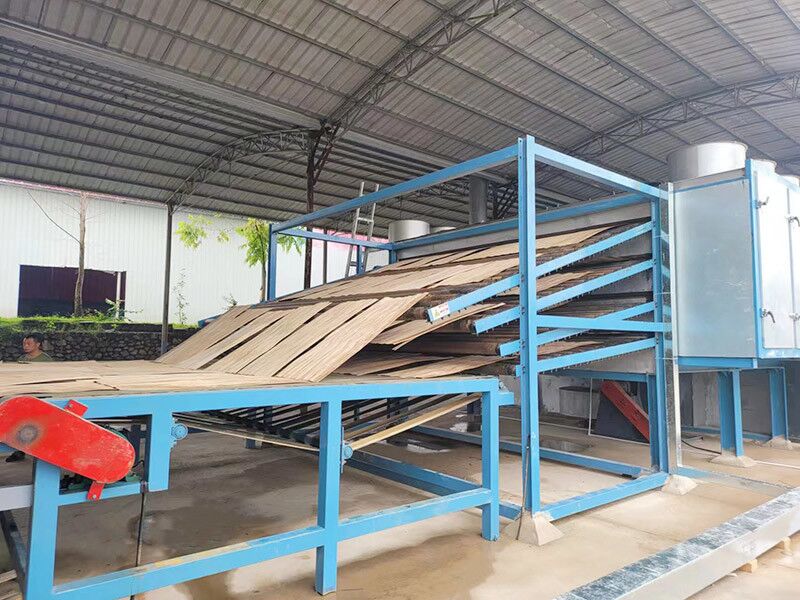
ข้อได้เปรียบที่ใหญ่ที่สุดเพียงข้อเดียวของเครื่องอบแผ่นไม้วีเนียร์แบบลูกกลิ้งสำหรับไม้ยางพาราคือการขจัดปัญหาการกองซ้อนได้อย่างสิ้นเชิง วีเนียร์ออกจากเครื่องกลึงหรือเครื่องตัดแล้วเข้าสู่สายพานลำเลียงป้อนโดยตรง ไม่เคยวางซ้อนกันบนพื้น เวลาเริ่มนับตั้งแต่การปอก แต่เครื่องอบแห้งรออยู่แล้ว
ด้วยเครื่องอบแห้งแบบอัดหลายชั้น (แบบแบตช์) คุณต้องบรรจุแต่ละชั้นด้วยมือหรือเครื่องบรรจุแบบกึ่งอัตโนมัติ แม้จะมีผู้ปฏิบัติงานสองคนก็มีคอขวดตามธรรมชาติ: ขณะที่แบตช์หนึ่งกำลังอบแห้ง (30–60 นาที) วีเนียร์ที่เพิ่งปอกใหม่ก็สะสมขึ้นเรื่อยๆ เว้นแต่คุณจะมีเครื่องอัดหลายเครื่องทำงานหมุนเวียน วีเนียร์จะต้องรออยู่ และเวลานับถอยหลัง 2 ชั่วโมงก็เดินต่อไป
นี่คือเหตุผลที่โรงงานไม้ยางพาราขนาดใหญ่แทบทุกแห่งเลือกเครื่องอบแห้งแบบลูกกลิ้งต่อเนื่อง ซึ่งมักมี 3 หรือ 4 ชั้นเพื่อประหยัดความยาวพื้นที่ สายการผลิตลูกกลิ้ง 3 ชั้นเพียงหนึ่งสายที่ประมวลผล 8–12 ลบ.ม./ชม. สามารถรักษาจังหวะกับเครื่องกลึงที่ให้ผลผลิตสูงและรับประกันว่าไม่มีแผ่นใดรอนานเกินไม่กี่นาทีก่อนเข้าสู่โซนความร้อน
6. จะทำอย่างไรเมื่อเครื่องอบแห้งเต็ม
ไม่มีโรงงานใดเดินเครื่องได้อย่างสมบูรณ์แบบทุกวัน หากเครื่องอบแห้งของคุณเต็มกำลังการผลิตและยังมีไม้อัดบางสดส่งเข้ามาเรื่อย ๆ จะทำอย่างไร
ห้ามวางซ้อนสูงสูงสุด 10 ถึง 15 แผ่นต่อชั้น คั่นด้วยไม้ค้ำเพื่อให้อากาศหมุนเวียน
วางกองให้เตี้ยและเปิดโล่งห้ามห่อด้วยพลาสติก ห้ามคลุมด้วยผ้าใบ อากาศต้องไหลผ่านกองได้
ใช้การระบายอากาศแบบบังคับหากมี ให้หันพัดลมไปที่กองชั่วคราวเพื่อให้อากาศเคลื่อนที่
จัดลำดับความสำคัญตามเวลาการลอกไม้อัดบางที่เก่าที่สุดต้องเข้าเครื่องอบแห้งก่อน ไม่มีข้อยกเว้น
พิจารณาใช้สายพานลำเลียงพักชั่วคราวโรงงานบางแห่งติดตั้งสายพานลำเลียงแบบวงสั้นที่ค่อยๆ เคลื่อนแผ่นไม้อัดบางๆ เพื่อให้ได้เวลาสัมผัสอากาศ 20–30 นาทีก่อนที่เครื่องอบจะว่าง
สิ่งเหล่านี้เป็นมาตรการควบคุมความเสียหาย ไม่ใช่วิธีแก้ปัญหา วิธีแก้ปัญหาที่แท้จริงเพียงอย่างเดียวคือ กำลังการอบที่สอดคล้องกับผลผลิตของเครื่องกลึง.
7. ต้นทุนของการรอคอย
ลองมาใส่ตัวเลขกันดูครับ โรงงานไม้อัดยางพาราทั่วไปแปรรูปไม้แผ่นบาง 20–30 ลูกบาศก์เมตรต่อวัน หากเพียง 20% ของผลผลิตหนึ่งวัน—สมมติ 5 ลูกบาศก์เมตร—วางไว้นานเกินไปจนเกิดเชื้อราหรือคราบสีน้ำเงิน วัสดุนั้นจะลดจากเกรด A หรือ B ลงเป็นเกรด C หรือของเสีย ส่วนต่างราคาระหว่างไม้แกนเกรด A กับวัสดุที่ถูกคัดทิ้งอาจอยู่ที่ 40 ถึง 80 ดอลลาร์สหรัฐต่อลูกบาศก์เมตร ขึ้นอยู่กับตลาด
ห้าลูกบาศก์เมตร × ขาดทุนเฉลี่ย 60 ดอลลาร์สหรัฐ = 300 ดอลลาร์สหรัฐต่อครั้ง. หากเกิดขึ้นสัปดาห์ละสองครั้ง นั่นคือ 2,400 ดอลลาร์สหรัฐต่อเดือนจากความสูญเสียที่ป้องกันได้—เพียงพอที่จะจ่ายค่าอัปเกรดเครื่องอบแห้งหรือเครื่องอัดเพิ่มได้ในสัดส่วนที่มีนัยสำคัญ
และการคำนวณนั้นยังไม่นับต้นทุนแฝง: ข้อร้องเรียนจากลูกค้า แรงงานในการแก้ไขงาน ของเสียจากกาวบนแผ่นที่ลอกชั้น และต้นทุนค่าเสียโอกาสของพื้นที่โรงงานที่เต็มไปด้วยสินค้าที่ถูกคัดทิ้ง
8. สรุปประเด็นสำคัญ
ไม้วีเนียร์ไม้ยางพาราไม่เหมือนไม้ชนิดอื่น ปริมาณแป้ง น้ำตาล และโปรตีนที่สูงทำให้เป็นผลิตภัณฑ์ที่เสียง่ายตั้งแต่ช่วงเวลาที่ลอกท่อนไม้ออกมา สองชั่วโมงคือช่วงเวลาที่เหมาะสม หนึ่งชั่วโมงในฤดูร้อนเกินกว่านั้น คุณไม่ได้กำลังอบไม้บางให้แห้ง—คุณกำลังอบวัสดุที่ขึ้นรา เป็นกรด และเสื่อมคุณภาพ ซึ่งจะไม่มีวันได้มูลค่าเต็มที่
วิธีแก้ปัญหานั้นตรงไปตรงมา: จับคู่กำลังการอบแห้งของคุณกับผลผลิตจากการปอก ใช้เครื่องอบแห้งแบบลูกกลิ้งต่อเนื่องเมื่อปริมาณเอื้ออำนวย และบังคับใช้ขีดจำกัดเวลาตามหลัก “ปอกแล้วต้องอบทันที” อย่างเคร่งครัดในโรงงาน ไม่มีทางลัด ไม่มี “ปล่อยข้ามคืนก็คงไม่เป็นไร” มันไม่เป็นไรจริงๆ
ที่ Shine Machinery เราได้ช่วยโรงงานไม้ยางพาราทั่วเอเชียและยุโรปตะวันออกกำหนดสายการอบแห้งที่ทันกับเครื่องกลึงกำลังผลิตสูง ตั้งแต่เครื่องอบแห้งแบบลูกกลิ้งชั้นเดียวถึงสี่ชั้น จากการทำความร้อนด้วยน้ำมันความร้อนถึงระบบเผาไหม้ชีวมวล เรากำหนดขนาดทุกสายการผลิตบนหลักการเดียวที่ต่อรองไม่ได้: ไม้บางต้องไม่ต้องรอ
ส่งข้อมูลปริมาณรายวันของคุณ ช่วงความหนาของวีเนียร์ ขนาดอาคารที่มีอยู่ และความต้องการเชื้อเพลิงมาให้เรา เราจะออกแบบระบบอบแห้งที่แผ่นวีเนียร์ยางทุกแผ่นถูกส่งจากเครื่องกลึงไปยังเครื่องอบแห้งก่อนเวลาจะหมดลง และทุกแผ่นที่ออกมาจะเรียบ สีอ่อน พร้อมติดกาว และสร้างกำไร