

ความชื้นของแผ่นไม้วีเนียร์: ผลกระทบต่อการผลิตไม้อัด
ในการผลิตไม้อัด ความชื้น (MC) ของแผ่นไม้อัดบางถือได้ว่าเป็นพารามิเตอร์กระบวนการที่อ่อนไหวและสำคัญที่สุด ประสบการณ์ในอุตสาหกรรมแสดงให้เห็นว่ากว่า 70% ของข้อบกพร่องด้านคุณภาพในไม้อัด เช่น การเกิดฟอง การแยกชั้น และการบิดงอ สามารถสืบย้อนกลับไปถึงการควบคุมความชื้นของแผ่นไม้อัดบางที่ไม่เหมาะสม ไม่ว่าคุณจะเป็นเจ้าของโรงงานไม้อัด ผู้จัดการฝ่ายผลิต หรือผู้ซื้อที่ประเมินคุณภาพซัพพลายเออร์ การเข้าใจว่าความชื้นของแผ่นไม้อัดบางส่งผลต่อทุกขั้นตอนการผลิตอย่างไรเป็นสิ่งจำเป็นสำหรับการลดต้นทุนและปรับปรุงความสม่ำเสมอของผลิตภัณฑ์
บล็อกนี้จะวิเคราะห์ผลกระทบหลายมิติของความชื้นในแผ่นไม้อัดบางต่อการผลิตไม้อัด ตั้งแต่การยึดติดด้วยกาวไปจนถึงการใช้พลังงาน และให้แนวทางปฏิบัติในการควบคุม
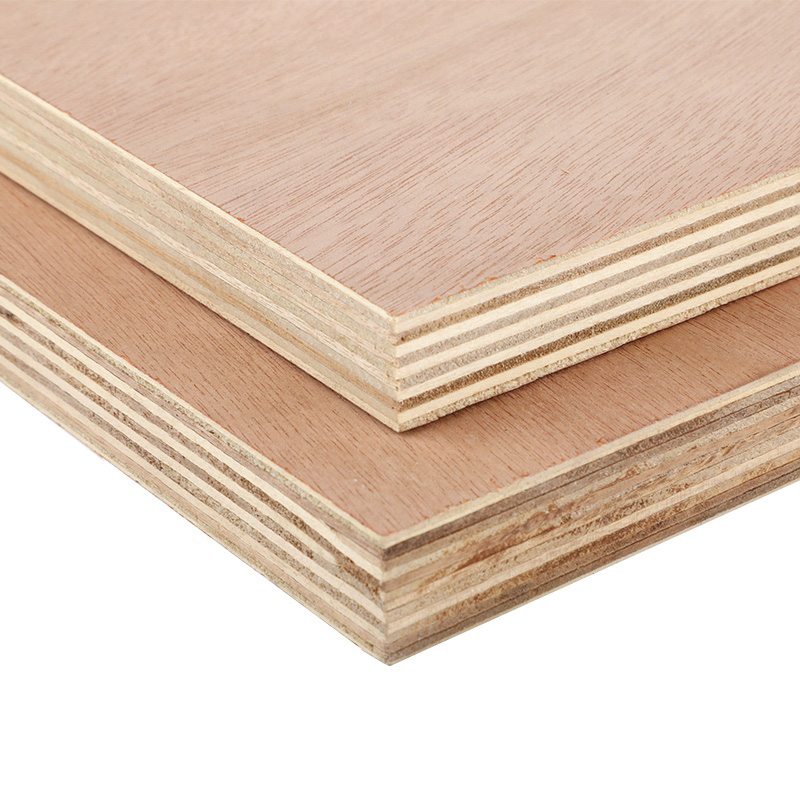
1. ผลกระทบต่อความแข็งแรงในการยึดติดและคุณภาพของกาว
การบ่มของกาว (ยูเรียฟอร์มาลดีไฮด์ ฟีนอลฟอร์มาลดีไฮด์ MDI เป็นต้น) ต้องใช้อุณหภูมิและสภาวะความชื้นที่เฉพาะเจาะจง ทั้งความชื้นที่สูงเกินไปและต่ำเกินไปล้วนรบกวนสมดุลนี้
เมื่อความชื้นต่ำเกินไป (<6%):
การบ่มก่อนกำหนด (pre-cure): ในระหว่างการอัดร้อน ความชื้นที่ไม่เพียงพอในแผ่นไม้วีเนียร์ทำให้แนวรอยกาวแข็งตัวเร็วเกินไป เกิดเป็นฟิล์มแห้งที่อ่อนแอ ความแข็งแรงในการยึดติดลดลงอย่างรวดเร็ว
การซึมของกาวมากเกินไป: แผ่นไม้วีเนียร์ที่แห้งทำหน้าที่เหมือนฟองน้ำ ดูดซับกาวลึกเข้าไปในเนื้อไม้ ทำให้ชั้นผิวหน้า “ขาดกาว” ส่งผลให้การยึดติดไม่ดีหรือแม้แต่รอยต่อเปิด
การอัดแน่นของผิวหน้า: แผ่นไม้วีเนียร์ที่อบแห้งเกินไปมีลิกนินที่แข็งตัวบนผิวหน้า ลดการยึดเกี่ยวเชิงกลกับกาว
เมื่อความชื้น (MC) สูงเกินไป (>14%):
การเกิดฟองและการแยกชั้น: น้ำอิสระปริมาณมากกลายเป็นไอน้ำที่อุณหภูมิ 100°C ขึ้นไปในระหว่างการอัด หากไอน้ำระบายออกไม่ได้ จะสะสมที่แนวรอยกาวที่อ่อนแอ ก่อให้เกิดการแยกตัวภายในและฟองบนผิวหน้า ซึ่งมักเป็นข้อบกพร่องร้ายแรง
การเจือจางของกาว:น้ำส่วนเกินจะเจือจางกาว ทำให้ความแข็งแรงในการยึดเกาะลดลง และบางครั้งอาจทำให้เกิด “คราบขาว” (การบ่มไม่สมบูรณ์)
ระยะเวลากดอัดที่ยาวนานขึ้น:ความชื้นที่มากขึ้นหมายถึงต้องใช้ความร้อนมากขึ้นสำหรับการระเหยก่อนที่อุณหภูมิจะถึงจุดบ่มของกาว (120–140°C) ซึ่งลดปริมาณการผลิต
ช่วง MC ที่เหมาะสม:
แผ่นไม้วีเนียร์ด้านหน้า/ด้านหลัง: 8%–10% (ต่ำกว่าเล็กน้อยเพื่อคุณภาพผิวสำเร็จและการยึดติดที่แข็งแรง)
วีเนียร์แกนกลาง: 10%–12% (สูงกว่าเล็กน้อยเพื่อให้ไอน้ำช่วยส่งเสริมการไหลของกาว)
ภายในแผ่นเดียวกัน ความแปรผันของ MC ระหว่างชั้นควร ≤2% เพื่อหลีกเลี่ยงความไม่สมดุลของความเค้น
2. ผลกระทบต่อการอัดร้อนและการใช้พลังงาน
ปริมาณความชื้นส่งผลโดยตรงต่อปริมาณพลังงานที่ต้องใช้และระยะเวลาในการอัด
สภาวะ MC |
ผลต่อการอัดร้อน |
ผลกระทบด้านพลังงาน |
|---|---|---|
สูงเกินไป |
ต้องระเหยน้ำอิสระปริมาณมากก่อนที่กาวจะแข็งตัว |
การใช้ไอน้ำ/ไฟฟ้าเพิ่มขึ้น 15%–30%; เวลารอบการผลิตยาวนานขึ้น 20%–40% |
ต่ำเกินไป |
ให้ความร้อนเร็วแต่กาวแข็งตัวก่อนกำหนด; อาจต้องใช้อุณหภูมิสูงขึ้น |
อุณหภูมิสูงขึ้น → ใช้พลังงานมากขึ้น; เสี่ยงต่อการไหม้เกรียมของแผ่นไม้อัด |
เหมาะสมที่สุดและสม่ำเสมอ |
ความชื้นสร้างไอน้ำอ่อนๆ ช่วยให้กาวไหลได้ดี แล้วแข็งตัวเร็ว |
รอบการอัดสั้นที่สุด ต้นทุนพลังงานต่ำที่สุด |
หลักการง่ายๆ ที่มีประโยชน์: ภายในช่วงที่เหมาะสม ทุกการลดลง 1% ของความชื้นในวีเนียร์ (MC) สามารถลดเวลาอัดร้อนได้ประมาณ 3%–5% อย่างไรก็ตาม การอบแห้งมากเกินไปจะบังคับให้คุณต้องเติมไอน้ำหรือยืดเวลาการคงอยู่ ซึ่งทำให้การประหยัดนั้นหมดไป
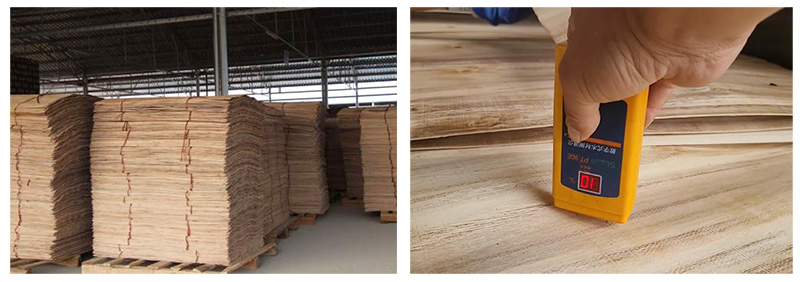
3. ผลกระทบต่อเสถียรภาพของขนาดและการบิดเบี้ยว
ความชื้นที่ไม่สม่ำเสมอเป็นตัวการที่ซ่อนเร้นของความเรียบของไม้อัด
ความลาดชันของ MC สร้างความเค้นภายใน: หากวีเนียร์ผิวอยู่ที่ 6% และแกนกลางอยู่ที่ 14% ความชื้นจะเคลื่อนจากแกนกลางไปยังผิวหลังการอัด เมื่อเย็นลง แกนกลางจะหดตัวมากกว่าผิว ทำให้เกิด การบิดเบี้ยวหรือการบิดเกลียว.
การเสียรูปหลังการติดตั้ง: ไม้อัดที่มี MC เริ่มต้นไม่สม่ำเสมอจะยังคงดูดซับหรือปล่อยความชื้นที่สถานที่ของลูกค้า leading to พื้นบวมงอ ประตูตู้ไม่ตรงแนว หรือแบบหล่อโป่ง.
ความเค้นเฉือนระหว่างชั้น:ในระหว่างการวางทับ หากแผ่นไม้วีเนียร์ที่อยู่ติดกันมีความชื้น (MC) แตกต่างกันอย่างมีนัยสำคัญ อัตราการหดตัวของแผ่นเหล่านั้นจะแตกต่างกันหลังการติดกาว ทำให้เกิดแรงเฉือนซึ่งอาจนำไปสู่การแยกชั้นในระยะยาว
4. ผลกระทบต่อการใช้กาวและต้นทุน
ความชื้นที่สูงหรือต่ำเกินไปทำให้กาวสูญเปล่า:
แห้งเกินไป:กาวซึมลึกเกินไป → ต้องเพิ่มปริมาณการทากาว 10%–15% เพื่อชดเชย
เปียกเกินไป:กาวถูกเจือจาง → ปริมาณของแข็งที่มีประสิทธิภาพลดลง ต้องใช้กาวมากขึ้นหรือกาวที่มีความเข้มข้นสูงขึ้น
ความชื้นที่เหมาะสม:กาวสร้างฟิล์มสม่ำเสมอโดยมีความลึกในการซึมเพียง 0.1–0.3 มม. ช่วยลดการใช้กาวให้เหลือน้อยที่สุด
ตัวอย่างเช่น ในสายการผลิตที่ผลิตแผ่นไม้อัด 500 แผ่นต่อวัน การลดความชื้นเฉลี่ยของแผ่นวีเนียร์จาก 15% เหลือ 10% สามารถประหยัดค่ากาวได้ประมาณ 200–500 ดอลลาร์ต่อวัน (ขึ้นอยู่กับชนิดของกาว) พร้อมทั้งลดของเสียที่เกิดจากฟองอากาศ
5. ผลกระทบต่อการจัดการแผ่นวีเนียร์และประสิทธิภาพการเรียงซ้อน
วีเนียร์ที่แห้งเกินไป: เปราะและแตกหักง่ายระหว่างการจัดการ การอัดล่วงหน้า และการโหลด วีเนียร์แบบบาง (<0.6 มม.) อาจไม่สามารถแปรรูปได้โดยไม่เกิดรอยแตก
วีเนียร์ที่เปียกเกินไป:มีความนุ่มและมีแนวโน้มที่จะยับ ทำให้จัดเรียงชั้นได้ยาก ขอบอาจไม่ตรง ทำให้เกิดของเสียจากการตัดแต่งเพิ่มขึ้น แผ่นไม้วีเนียร์เปียกยังมีแนวโน้มที่จะติดกัน ชะลอสายการผลิตแบบอัตโนมัติ
แผ่นไม้วีเนียร์ที่อบแห้งอย่างเหมาะสม:มีความยืดหยุ่นและความยืดหยุ่นที่เหมาะสม—ไม่แตกหักหรือยับ—ช่วยให้จัดเรียงได้เร็วและแม่นยำยิ่งขึ้น และมีประสิทธิภาพการอัดก่อนที่ดีขึ้น
6. ข้อกำหนดความชื้นสำหรับกาวประเภทต่างๆ
ระบบกาวแต่ละประเภทมีความทนทานต่อค่า MC ที่แตกต่างกัน:
ประเภทกาว |
ค่า MC ที่เหมาะสมของแผ่นไม้วีเนียร์ |
เหตุผล |
|---|---|---|
ยูเรีย-ฟอร์มาลดีไฮด์ (UF) |
8%–12% |
ไวต่อความชื้น; ความชื้นสูงทำให้เกิดฟอง ความชื้นต่ำทำให้เกิดการบ่มก่อนกำหนด |
ฟีนอล-ฟอร์มาลดีไฮด์ (PF) |
10%–14% |
การบ่มช้ากว่า ต้องใช้ความร้อน/ความชื้นมากกว่า; ทนน้ำได้สูง |
ดัดแปรด้วยเมลามีน |
8%–11% |
คล้ายกับ UF แต่ทนความร้อนได้ดีกว่า; ช่วงความชื้นกว้างกว่าเล็กน้อย |
MDI (ไอโซไซยาเนต) |
5%–10% |
ไวต่อน้ำมากเป็นพิเศษ; ความชื้นทำปฏิกิริยากับ MDI และสิ้นเปลืองกาว |
กาวจากถั่วเหลือง/ชีวภาพ |
8%–12% |
การบ่มขึ้นอยู่กับการระเหยของน้ำ หากสูงเกินไปเสี่ยงต่อเชื้อรา หากต่ำเกินไปจะทำให้แรงยึดเกาะอ่อนลง |
7. แนวปฏิบัติที่ดีที่สุดในการควบคุมการผลิต
เพื่อรักษาค่า MC ให้เหมาะสมที่สุด ให้ดำเนินมาตรการเหล่านี้:
การปรับสภาพหลังการอบแห้ง: หลังเครื่องอบแห้ง ให้เก็บแผ่นไม้วีเนียร์ในห้องพักชั่วคราวเป็นเวลา 12–24 ชั่วโมง เพื่อทำให้ค่า MC สมดุล (ความแปรผันภายในน้อยกว่า 2%)
เครื่องวัดความชื้นแบบออนไลน์: ติดตั้งเซ็นเซอร์แบบต้านทานหรือไมโครเวฟก่อนการอัดร้อน เชื่อมโยงข้อมูลกับระบบควบคุมความเร็ว/อุณหภูมิของเครื่องอบแห้งเพื่อปรับแบบเรียลไทม์
การควบคุมความแตกต่างระหว่างชั้นแกนและชั้นผิว: อนุญาตให้แผ่นวีเนียร์ชั้นแกนมีค่า MC สูงกว่าชั้นผิว 2%–3% ในระหว่างการอัด การเคลื่อนย้ายความชื้นเล็กน้อยนี้ไปยังผิวหน้าจะช่วยปรับปรุงการยึดติด
การจัดการความชื้นของสภาพแวดล้อม: ปรับการตั้งค่าเครื่องอบแห้งและปริมาณของแข็งในกาวตามการเปลี่ยนแปลงความชื้นตามฤดูกาลในโรงงาน
การจัดเรียงซ้อนที่เหมาะสม: ปิดคลุมกองวีเนียร์เพื่อป้องกันการดูดซับความชื้นกลับหรือการอบแห้งด้วยอากาศที่ไม่สม่ำเสมอก่อนการติดกาว
บทสรุป
ความชื้นของวีเนียร์คือ “สวิตช์หลัก” ของการผลิตไม้อัด เมื่อควบคุมได้ดี คุณจะได้การยึดติดที่แข็งแรง ใช้พลังงานต่ำ การบิดงอน้อยที่สุด และลดต้นทุนกาว เมื่อละเลย คุณจะเผชิญกับฟอง การหลุดล่อน ของเสีย และการสูญเสียทรัพยากร สำหรับโรงงานไม้อัดที่มุ่งแข่งขันในระดับโลก การลงทุนในการวัดความชื้นที่แม่นยำและกระบวนการอบแห้งที่สม่ำเสมอไม่ใช่ทางเลือก—แต่เป็นพื้นฐาน
คุณกำลังมองหาการอัปเกรดสายการอบแห้งวีเนียร์หรือเพิ่มการตรวจจับความชื้นออนไลน์ในโรงงานไม้อัดของคุณอยู่หรือไม่ ทีมของเราให้บริการโซลูชันที่ปรับแต่งสำหรับการอบแห้งวีเนียร์ไม้เนื้ออ่อนและไม้เนื้อแข็ง ช่วยให้คุณได้ค่า MC ที่เหมาะสมที่สุดทุกครั้ง ติดต่อเราวันนี้เพื่อหารือเกี่ยวกับความต้องการในการผลิตของคุณและรับข้อเสนอโดยละเอียด