

การอบแห้งวีเนียร์ไม้เนื้ออ่อน: ข้อควรระวังสำคัญ
ในอุตสาหกรรมการผลิตไม้อัดและวีเนียร์ การอบแห้งเป็นขั้นตอนที่ใช้พลังงานมากที่สุดและวิกฤตที่สุดต่อคุณภาพ เมื่อพูดถึงวีเนียร์ไม้เนื้ออ่อน เช่น ป็อปลาร์ สน เฟอร์ ยูคาลิปตัส และเบสวูด ความท้าทายยิ่งทวีคูณ ไม้เนื้ออ่อนมีโครงสร้างที่หลวมกว่า ความหนาแน่นต่ำกว่า เส้นใยสั้นกว่า และเสี่ยงต่อข้อบกพร่องต่างๆ ได้แก่ การม้วนงอ การเป็นขุย การติดกับสายพานตาข่าย การเกิดคราบสีน้ำเงิน การขับยางออกมา และความชื้นที่ไม่สม่ำเสมอ ต่างจากไม้เนื้อแข็ง ไม้เนื้ออ่อนต้องการแนวทางที่อ่อนโยนและควบคุมได้มากกว่า ได้แก่ การเริ่มต้นที่อุณหภูมิต่ำ การให้ความร้อนเป็นขั้นตอน การเปลี่ยนผ่านด้วยความชื้นสูง การลดความชื้นอย่างช้าๆ และการลำเลียงด้วยลมเบาๆ อย่างช้าๆ
สำหรับโรงงานไม้อัดและผู้ผลิตวีเนียร์ที่มุ่งเป้าตลาดต่างประเทศ การเชี่ยวชาญการอบแห้งวีเนียร์ไม้เนื้ออ่อนไม่ได้เป็นเพียงเรื่องของการลดต้นทุนพลังงานเท่านั้น แต่ยังส่งผลโดยตรงต่อเกรดของผลิตภัณฑ์ ปริมาณการใช้กาว และคุณภาพของการเคลือบชั้นในขั้นตอนปลายน้ำ บทความนี้สรุปข้อควรระวังที่จำเป็นและแนวปฏิบัติที่ดีที่สุดสำหรับการอบแห้งวีเนียร์ไม้เนื้ออ่อน โดยอ้างอิงจากประสบการณ์การผลิตที่ผ่านการพิสูจน์ในภาคสนาม
1. การคัดแยกก่อนการอบแห้ง: สำคัญกว่าพารามิเตอร์
หลายโรงงานกระโดดตรงไปที่การตั้งอุณหภูมิเครื่องอบแห้ง แต่กุญแจสำคัญที่แท้จริงของการอบแห้งที่มั่นคงอยู่ที่การคัดแยกก่อนที่แผ่นไม้วีเนียร์จะไปถึงช่องป้อนเข้า
แยกตามชนิดไม้ ไม้สนมีเรซิน ไม้ยูคาลิปตัสมีแนวโน้มยุบตัวและแตกร้าวที่ปลาย ไม้ป็อปลาร์อ่อนและบิดงอง่าย แต่ละชนิดต้องใช้เส้นโค้งการอบแห้งที่แตกต่างกัน ห้ามผสมกันในชุดเดียวเด็ดขาด
แยกตามความหนา ควบคุมความแปรผันของความหนาให้อยู่ภายใน ≤0.2 มม. ต่อชุด การผสมแผ่นวีเนียร์หนาและบางเข้าด้วยกันจะทำให้แน่นอนว่าแผ่นหนึ่งแห้งเกินไปในขณะที่อีกแผ่นยังเปียกอยู่
แยกตามปริมาณความชื้นเริ่มต้น (MC) ไม้แก่นและไม้กระพี้มักมี MC เริ่มต้นที่แตกต่างกันอย่างมาก โดยเฉพาะในไม้สน หากเป็นไปได้ให้อบแห้งแยกกันเพื่อหลีกเลี่ยงความแตกต่างของ MC สุดท้ายที่ 3–5 เปอร์เซ็นต์
ระบายน้ำก่อนหลังการปอก อย่าป้อนแผ่นวีเนียร์ที่ยังมีน้ำหยดลงในเครื่องอบแห้งโดยตรง ปล่อยให้ระบายน้ำตามธรรมชาติเป็นเวลา 2–4 ชั่วโมงหลังการตัดด้วยเครื่องกลึง ซึ่งจะช่วยลดภาระของเครื่องอบแห้งหลักและประหยัดเชื้อเพลิง
2. เส้นอุณหภูมิ: หลีกเลี่ยง “การแข็งตัวของผิวหน้า”
วีเนียร์ไม้เนื้ออ่อนมีความไวสูงมากต่อความร้อนสูงที่เกิดขึ้นอย่างฉับพลัน หากความชื้นที่ผิวระเหยเร็วเกินไป จะเกิด “เปลือกแข็ง” ที่กักความชื้นภายในไว้ ส่งผลให้ภายนอกแห้งแต่ภายในเปียก พร้อมกับการบิดงอและการแตกร้าว
โปรไฟล์อุณหภูมิหลายขั้นตอนที่แนะนำสำหรับเครื่องอบแบบสายพานตาข่ายต่อเนื่องคือ:
ขั้นตอน |
อุณหภูมิ |
ความชื้นสัมพัทธ์ |
วัตถุประสงค์ |
|---|---|---|---|
การอุ่นล่วงหน้า |
40–50°C (104–122°F) |
60–70% |
ทำให้ลิกนินอ่อนตัว เริ่มการเคลื่อนย้ายความชื้นภายใน |
การอบแห้งแบบอัตราคงที่ |
60–75°C (140–167°F) |
40–50% |
กำจัดน้ำอิสระ โซนการคายน้ำหลัก |
ระยะอัตราการอบแห้งลดลง |
70–80°C (158–176°F)ไม้สน ≤80°C |
20–30% |
กำจัดน้ำที่ยึดเกาะ ปรับสมดุลความชื้น |
การปรับสมดุล/การทำความเย็น |
50–60°C (122–140°F) |
50–60% |
คลายความเครียด ป้องกันการบิดเบี้ยวจากการเย็นตัวอย่างกะทันหัน |
หมายเหตุสำคัญ:สำหรับไม้เนื้ออ่อนที่มีเรซิน เช่น ไม้สนและไม้เฟอร์ ห้ามเกิน 80°C (176°F) อุณหภูมิที่สูงกว่านี้จะทำให้เรซินไหลออกมามากเกินไป เกิดการเหลือง และเปราะ ไม้ป็อปลาร์สามารถทนต่ออุณหภูมิสูงสุดได้เล็กน้อย แต่แม้ในสายการผลิตต่อเนื่อง ควรให้โซนอุณหภูมิสูงอยู่ในช่วงสั้นๆ และหลีกเลี่ยงความร้อนเต็มที่ prolonged
3. การควบคุมความชื้น: ลดความชื้นอย่างช้าๆ และเพิ่มความชื้นกลับเมื่อจำเป็น
ความชันของความชื้นต้องเป็นไปอย่างนุ่มนวล การลดความชื้นอย่างรวดเร็วเป็นศัตรูของคุณภาพวีเนียร์ไม้เนื้ออ่อน
เริ่มต้นด้วยความชื้นสูง (60–70% RH) เพื่อป้องกันไม่ให้พื้นผิวแห้งเร็วเกินไป
ค่อยๆ เพิ่มการลดความชื้น, แต่ห้ามเปิดแดมเปอร์ระบายอากาศเต็มที่ในทันที
หากพบอาการขอบขาวหรือรอยแตกขนาดเล็ก, ให้เปิดสเปรย์ไอน้ำทันทีเป็นเวลา 10–15 นาที เพื่อเพิ่มความชื้นที่พื้นผิว ซึ่งจะช่วยให้ความชื้นภายในเคลื่อนตัวออกมาด้านนอกต่อไป
ป้องกันคราบสีน้ำเงินในไม้สนทำให้แห้งเร็วพอในขั้นต้นเพื่อลด MC ที่ผิวหน้าได้อย่างรวดเร็ว แต่รักษาอุณหภูมิให้ปานกลางเพื่อหลีกเลี่ยงปัญหายางเรซิน
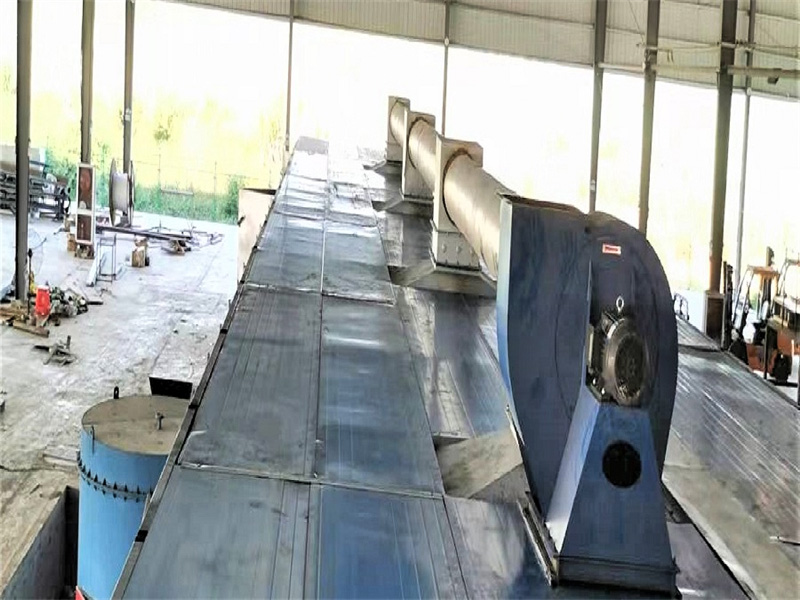
4. ความเร็วและการกระจายของอากาศ: นุ่มนวล สม่ำเสมอ ไม่มีการปลิว
วีเนียร์ไม้เนื้ออ่อน โดยเฉพาะแผ่นบาง (<0.6 มม.) สามารถปลิว เกิดรอยย่น หรือขอบแห้งได้ง่ายจากการไหลเวียนของอากาศที่มากเกินไป
รักษาความเร็วลมระหว่าง 0.5–2 ม./วินาที. ใช้ค่าต่ำสำหรับวีเนียร์บาง และค่าสูงสำหรับวีเนียร์หนา
ลมความเร็วสูงทำให้แผ่นบางพลิกและย่น โดยขอบจะแห้งและแตกร้าวก่อน
ตรวจสอบให้แน่ใจว่า หัวฉีดลมด้านบนและด้านล่างสมมาตรกัน และมีแรงดันสม่ำเสมอ ความแตกต่างของอุณหภูมิในห้องต้อง ≤3°C (5.4°F) มิฉะนั้นแผ่นเดียวกันอาจออกมาด้วยความชื้นด้านหนึ่ง 6% และอีกด้าน 14%
ใช้ ไดรฟ์ความถี่แปรผัน (VFDs)บนพัดลม: การไหลของอากาศต่ำในขั้นตอนการอุ่นเครื่องล่วงหน้า เพิ่มขึ้นในขั้นตอนการอบแห้งหลัก และลดลงอีกครั้งในขั้นตอนการปรับสมดุล
5. เทคนิคป้องกันการม้วนงอและการแตกร้าว
นี่คือจุดที่สายการผลิตหลายแห่งล้มเหลว ให้ใช้วิธีการที่ได้รับการพิสูจน์แล้วเหล่านี้:
การซ้อนทับขอบระหว่างการป้อนวัสดุเมื่อป้อนแถบวีเนียร์ต่อเนื่อง ให้ซ้อนขอบของแผ่นสองแผ่นที่ต่อกันประมาณ 1–2 ซม. ซึ่งจะช่วยลดความเร็วการระเหยของขอบและป้องกันปัญหาการ “ตรงกลางเปียก ขอบม้วนงอ”
การพ่นที่ขอบพ่นละอองน้ำละเอียดที่ขอบทั้งสองด้าน (ความกว้างประมาณ 6 มม.) ของแถบวีเนียร์ ซึ่งจะช่วยชะลอการแห้งของขอบ โดยเฉพาะอย่างยิ่งได้ผลดีกับยูคาลิปตัสและสน
การอบแห้งด้วยแรงอัดให้ความสำคัญกับเครื่องอัดแบบสายพานตาข่าย หรือ แบบลูกกลิ้งเครื่องอบแห้ง แรงกดเล็กน้อยที่ใช้ในอุณหภูมิสูงจะช่วยยับยั้งการเป็นคลื่นและการเสียรูป
เทปเสริมแรงติดเทปเสริมแรงตามขอบทั้งสองด้านของวีเนียร์ต่อเนื่องแบบยาวเพื่อป้องกันการแตกระหว่างปลาย
มาตรการป้องกันการติดไม้เนื้ออ่อน (โดยเฉพาะไม้สน) มีแนวโน้มที่จะติดกับสายพานตาข่ายภายใต้สภาวะร้อนและชื้น ใช้วัสดุสายพานป้องกันการติดและทำความสะอาดยางไม้และเศษไม้ทุกกะเพื่อหลีกเลี่ยงรอยประทับและรู
6. ความชื้นสุดท้ายและการจัดการหลังการอบแห้ง
ความชื้นเป้าหมาย: 8–12%สำหรับไม้อัด ตั้งเป้าที่ 8–10%; สำหรับไม้อัดก่อสร้างเคลือบฟิล์ม 10–12% เป็นที่ยอมรับได้
ติดตั้ง เครื่องวัดความชื้นแบบออนไลน์ที่ทางออกเพื่อรับข้อมูลป้อนกลับแบบเรียลไทม์และการปรับความเร็วสายพานอัตโนมัติเพื่อป้องกันการอบแห้งเกินและการเปราะ
ห้ามวางซ้อนกันทันทีหลังออกจากเครื่องลำเลียงแผ่นไม้วีเนียร์ผ่านโซนระบายความร้อนแบบบัฟเฟอร์ที่อุณหภูมิ 40–50°C (104–122°F) เป็นเวลา 30–60 นาที เพื่อหลีกเลี่ยงการเสียรูปจากการช็อกจากความร้อน
การปรับสภาพ (การเพิ่มความชื้นกลับ) เป็นเวลา 12–24 ชั่วโมงที่อุณหภูมิ 40–50°C โดยมีความชื้นใกล้เคียงกับสภาพแวดล้อมการใช้งาน ซึ่งจะลดความแตกต่างของความชื้นระหว่างภายในกับผิวหน้าให้เหลือน้อยกว่า 3%
ในระหว่างการจัดเก็บ ให้วางแผ่นไม้วีเนียร์ราบเป็นชั้นเดียวโดยมีช่องระบายอากาศ ห้ามวางของหนักทับ เนื่องจากอาจทำให้เกิดการเสียรูปซ้ำได้หากเกิดการดูดความชื้นกลับ
7. ข้อควรระวังเฉพาะชนิดไม้ (คู่มืออ้างอิงฉบับย่อ)
ชนิดไม้ |
ความเสี่ยงหลัก |
ข้อควรระวังสำคัญ |
|---|---|---|
ไม้สน |
ยางไหล อาการติดเชื้อราเชื้อสีน้ำเงิน และการเปลี่ยนเป็นสีเหลือง |
ควบคุมอุณหภูมิให้ ≤80°C ทำความสะอาดยางที่ไหลออกทันที และป้องกันเชื้อราสีน้ำเงิน |
ไม้ยูคาลิปตัส |
การยุบตัวและการแตกร้าวที่ปลายไม้ |
เริ่มต้นด้วยอุณหภูมิต่ำและความชื้นสูง อบลมแห้งล่วงหน้าจนความชื้นเหลือ 20–30% ก่อนอบด้วยเครื่อง |
ไม้ป็อปลาร์ |
ขอบม้วนงอ ขุย และแตกหัก |
อากาศอ่อนโยน การลำเลียงช้า การพ่นที่ขอบ การอบแห้งด้วยแรงอัด |
เฟอร์/สปรูซ |
ความหนาแน่นต่ำ การเป่าล้น |
ใช้ขีดจำกัดความเร็วลมต่ำลง ตรวจสอบความตึงของสายพานตาข่าย |
ไม้เบสวูด |
ความเปราะบาง การเปลี่ยนสี |
ความชื้นสุดท้ายไม่ต่ำกว่า 8% ปล่อยให้เย็นช้าๆ หลังการอบแห้ง |
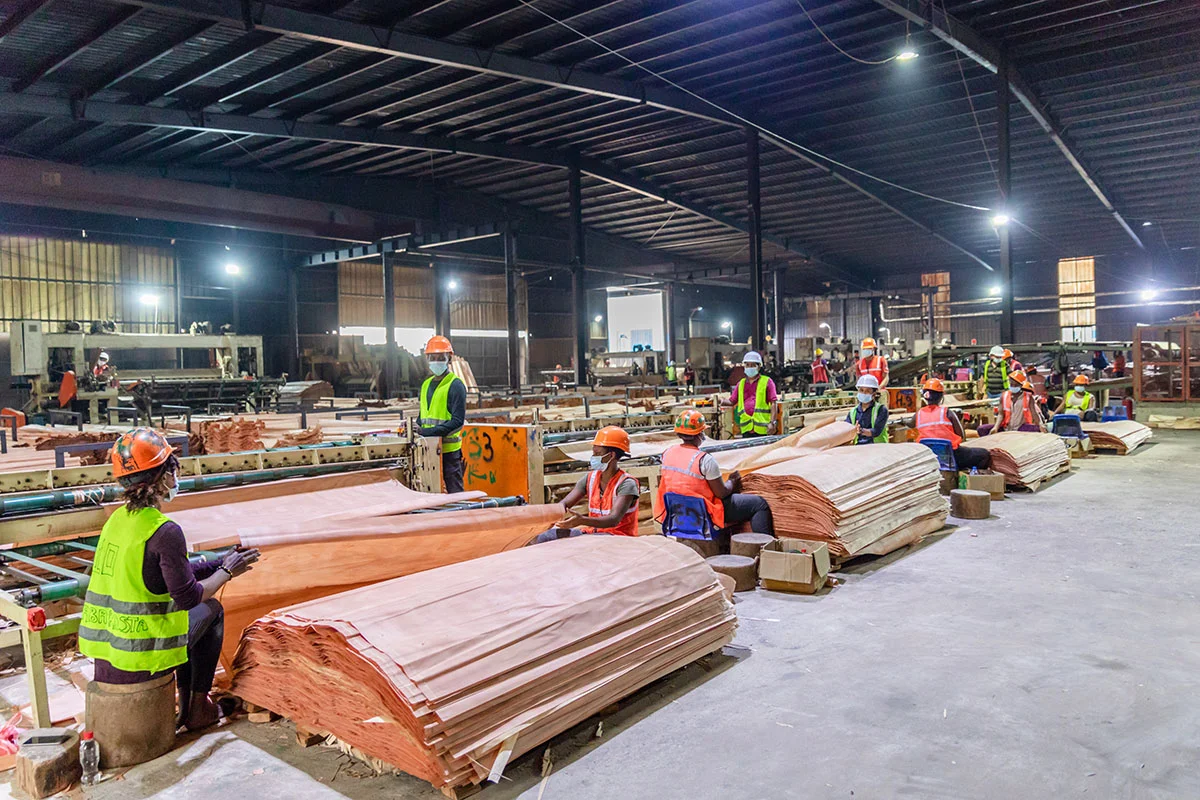
8. การตรวจจับออนไลน์และสูตรกระบวนการ
ล็อตวีเนียร์ไม้เนื้ออ่อนมีความแปรปรวนสูง การพึ่งพาการตัดสินด้วยสายตาของผู้ปฏิบัติงาน (“การตรวจสี”) ไม่มีความเสถียร สายการผลิตสมัยใหม่ควร:
ติดตั้งเครื่องวัดความชื้นแบบต้านทานหรือแบบไมโครเวฟที่ทางออก เชื่อมต่อกับ PLC
จัดเก็บสูตรการอบแห้ง (อุณหภูมิ ความชื้น ความเร็วสายพาน) สำหรับไม้แต่ละชนิด (สน ยูคาลิปตัส ป็อปลาร์) และสลับได้ในคลิกเดียวเมื่อเปลี่ยนวัสดุ
สุ่มตัวอย่าง 3–5 แผ่นต่อกะ, วัดความชื้นที่มุมทั้งสี่และตรงกลาง หากค่าเบี่ยงเบนเกิน 2% ให้ปรับความเร็วพัดลมและความเร็วสายพานทันที
บทสรุป
การอบแห้งวีเนียร์ไม้เนื้ออ่อนเป็นการสร้างสมดุล หลักการคือ: การอบแห้งช้าๆ ที่อุณหภูมิต่ำ + การเปลี่ยนผ่านด้วยความชื้นสูง + แรงดันลมสม่ำเสมออย่างนุ่มนวล + การรักษาความชื้นที่ขอบ + การปรับสภาพหลังการอบแห้ง. การอบแห้งช้าๆ สักเล็กน้อยย่อมดีกว่าการเร่งการผลิตจนได้แผ่นวีเนียร์ที่บิดงอ เปราะ หรือมีคราบยาง ซึ่งจะลดเกรดผลิตภัณฑ์ของคุณและทำให้กาวในขั้นตอนถัดไปสูญเปล่า
สำหรับโรงงานไม้อัดและผู้ผลิตวีเนียร์ที่ต้องการยกระดับสายการอบแห้ง การลงทุนในระบบคัดแยกที่เหมาะสม การควบคุมอุณหภูมิแบบแบ่งโซน พัดลมแบบ VFD และการตรวจจับความชื้นแบบออนไลน์ จะคืนทุนได้อย่างรวดเร็วผ่านการลดของเสียและการประหยัดเชื้อเพลิง
คุณกำลังวางแผนที่จะปรับปรุงเครื่องอบแห้งวีเนียร์ไม้เนื้ออ่อนที่มีอยู่ หรือซื้อรุ่นใหม่ที่ประหยัดพลังงานซึ่งเหมาะกับชนิดไม้ของคุณอยู่หรือไม่? ทีมงานของเราออกแบบโซลูชันการอบแห้งแบบเฉพาะสำหรับโรงงานไม้อัดทั่วโลก พร้อมการกำหนดค่าที่ผ่านการพิสูจน์แล้วสำหรับไม้ป็อปลาร์ ไม้สน ไม้ยูคาลิปตัส และอื่นๆ ติดต่อเราวันนี้เพื่อหารือเกี่ยวกับความต้องการในการผลิตของคุณและรับข้อเสนอโดยละเอียด