

การหดตัวของวีเนียร์หลังการอบแห้ง: สิ่งที่ควรคาดหวัง
ในอุตสาหกรรมการผลิตไม้อัดและวีเนียร์ หนึ่งในคำถามที่ถูกถามบ่อยที่สุดทั้งจากผู้ปฏิบัติงานใหม่และผู้มีประสบการณ์คือ: “วีเนียร์ของฉันจะหดตัวเท่าไรหลังจากผ่านเครื่องอบแห้ง?” นี่ไม่ใช่เรื่องเล็กน้อย การหดตัวส่งผลโดยตรงต่อการตั้งค่าความหนาในการลอก ค่าเผื่อการตัดแต่ง การใช้กาว และขนาดของผลิตภัณฑ์สุดท้าย การประเมินการหดตัวผิดพลาดอาจนำไปสู่การผลิตเกินต้นทุนที่สูง การสูญเสียที่มากเกินไป หรือแผ่นที่ไม่ได้มาตรฐาน
ที่ Shine Machinery เราออกแบบและสร้างเครื่องอบแห้งวีเนียร์แบบแนวตั้ง (ชนิดแผ่นพลิก) ที่ช่วยควบคุมกระบวนการอบแห้งอย่างแม่นยำ แต่แม้แต่เครื่องอบแห้งที่ดีที่สุดก็ไม่สามารถเปลี่ยนคุณสมบัติพื้นฐานของไม้ได้ การเข้าใจการหดตัวของวีเนียร์เป็นสิ่งจำเป็นสำหรับทุกคนที่เกี่ยวข้องกับการผลิตไม้อัด บทความนี้อธิบายหลักการทางวิทยาศาสตร์ ตัวเลขในโลกจริง และวิธีใช้ความรู้นี้เพื่อปรับปรุงผลผลิตและคุณภาพของคุณ
1. หลักการทางวิทยาศาสตร์: ไม้หดตัวแตกต่างกันในทุกทิศทาง
ไม้จะเริ่มหดตัวก็ต่อเมื่อความชื้นลดลงต่ำกว่าจุดอิ่มตัวของเส้นใย (FSP)ซึ่งโดยทั่วไปอยู่ที่ประมาณ 30% เหนือจุดนี้ น้ำจะเติมเต็มโพรงเซลล์แต่ไม่ส่งผลต่อการเปลี่ยนแปลงขนาด ต่ำกว่า FSP น้ำที่ยึดอยู่ในผนังเซลล์จะระเหย ทำให้ไม้หดตัว
ที่สำคัญคือ การหดตัวไม่สม่ำเสมอ แตกต่างกันอย่างมากตามทิศทาง:
ตามยาว (ตามแนวเสี้ยน): เพียง 0.1%–0.2% ในทางปฏิบัติ ความยาวของแผ่นวีเนียร์ยังคงไม่เปลี่ยนแปลงหลังการอบแห้ง
ตามรัศมี (ตั้งฉากกับวงปี): ประมาณ 3%–6% สิ่งนี้ส่งผลต่อความกว้างในระดับปานกลาง
ตามแนวสัมผัส (ขนานกับวงปี): สูงที่สุดที่ 6%–12% นี่คือสาเหตุที่วีเนียร์มักบิดงอ โค้งงอ หรือแตกระหว่างความกว้าง
เนื่องจากวีเนียร์ที่ตัดด้วยเครื่องหมุนเป็นแผ่นสัมผัสต่อเนื่องโดยพื้นฐานแล้ว ทิศทางความกว้างจึงมีการหดตัวที่สังเกตเห็นได้ชัดเจนที่สุด ส่วนความยาวแทบจะคงที่ ซึ่งเป็นเหตุผลว่าทำไมสายการประกอบไม้อัดจึงแทบไม่กังวลเกี่ยวกับการแปรผันของความยาว
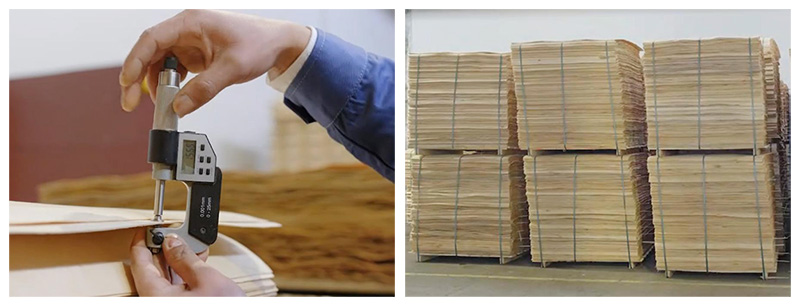
2. ตัวเลขการหดตัวจริงสำหรับไม้วีเนียร์แห้ง
เมื่อเราพูดถึง “การหดตัว” ในสภาพแวดล้อมการผลิต โดยปกติเราจะหมายถึงตัวชี้วัดสองอย่าง: การหดตัวเชิงมิติ (พื้นที่)และการหดตัวของความหนา.
จากข้อมูลอุตสาหกรรมและการทดสอบในโรงงานของเราเอง นี่คือสิ่งที่คุณสามารถคาดหวังได้เมื่ออบไม้วีเนียร์จากความชื้นเริ่มต้นสูง (80%–120%) ลงไปจนถึงเป้าหมายสุดท้ายที่ 8%–12%:
การหดตัวเชิงมิติโดยรวม (พื้นที่ฉายภาพความกว้าง × ความยาว):โดยทั่วไป 4%–8%, โดยพันธุ์ไม้ส่วนใหญ่อยู่ในช่วง 5%–7%ช่วง
การหดตัวของความหนา:มักจะเด่นชัดกว่าการหดตัวของพื้นที่ โดยทั่วไปอยู่ที่ 4%–10%. เนื่องจากเกิดจากการรวมกันของการสูญเสียความชื้นและ “การคืนตัว” ของเส้นใยที่ถูกอัดระหว่างการลอก
เพื่อให้เห็นภาพชัดเจนขึ้น นี่คือตารางอ้างอิงอย่างรวดเร็วสำหรับชนิดไม้พลายวูดที่พบทั่วไป:
ชนิดไม้ |
การหดตัวตามแนวรัศมี |
การหดตัวตามแนวสัมผัส |
หมายเหตุ |
|---|---|---|---|
ไม้ป็อปลาร์ |
3%–5% |
6%–8% |
การหดตัวเล็กน้อย; อบแห้งได้ง่าย |
ยูคาลิปตัส (สวนปลูก) |
5%–8% |
10%–12% |
การหดตัวสูง; ต้องอบแห้งที่อุณหภูมิต่ำ |
สน / ลาร์ช |
สูงกว่าเล็กน้อย |
สูงกว่า |
เป็นยางเหนียว; เหนียว; แปรผันได้มากกว่า |
3. ทำไมอัตราการหดตัวจึงแตกต่างกันระหว่างแต่ละล็อต
แม้จะเป็นไม้ชนิดเดียวกัน คุณอาจเห็นผลการหดตัวที่แตกต่างกัน มีปัจจัยหลายอย่างที่เข้ามาเกี่ยวข้อง:
ความชื้นเริ่มต้น (MC):ไม้ยูคาลิปตัสที่ปอกเปลือกใหม่ๆ อาจมีความชื้นเกิน 120% MC ในขณะที่ไม้ป็อปลาร์มักอยู่ที่ประมาณ 100% แผ่นไม้อัดยิ่งเปียกมากเท่าไร การหดตัวรวมก็จะยิ่งมากขึ้นเท่านั้น
ความชื้นสุดท้ายเป้าหมาย:การอบแห้งจนถึง 6% MC จะทำให้แผ่นไม้อัดหดตัวมากกว่าการหยุดที่ 12% MC ประมาณ 1%–2%
แรงอัดจากการปอก:ในระหว่างการตัดแบบหมุน แท่งกดจะอัดเส้นใยไม้ประมาณ 10% แรงอัดที่ “สะสม” ไว้นี้จะถูกปล่อยออกมาในระหว่างการอบแห้ง ซึ่งเพิ่มเข้าไปในการหดตัวที่วัดได้
วิธีการอบแห้ง:
การอบแห้งแบบอัดร้อน (สัมผัส):การหดตัวด้านความหนาสูงขึ้นแต่ความเรียบดีกว่า
การอบแห้งแบบสายพานตาข่าย / การพาความร้อน:การหดตัวน้อยกว่าเล็กน้อยแต่มีความเสี่ยงต่อการบิดงอสูงกว่าหากไม่ควบคุม
ความหนาของแผ่นไม้วีเนียร์:แผ่นวีเนียร์ที่บางกว่า (0.8–1.5 มม.) มีแนวโน้มที่จะมีเปอร์เซ็นต์การหดตัวต่ำกว่าแผ่นที่หนากว่า แต่มีแนวโน้มสูงกว่ามากที่จะเกิดการม้วนงอที่ขอบและการแตกร้าวที่ปลาย
หมายเหตุสำคัญ:รายการในตำราเรียนระบุค่าการหดตัวสำหรับไม้เนื้อแข็ง ไม่ใช่ไม้วีเนียร์อัด ควรตรวจสอบกับข้อมูลการผลิตของคุณเองเสมอ
4. เคล็ดลับการผลิต: วิธีใช้ความรู้เรื่องการหดตัว
A. กำหนดความหนาของการลอกด้วยค่าเผื่อ
หากความหนาเป้าหมายของไม้วีเนียร์แห้งของคุณคือ 1.0 มม. คุณไม่สามารถลอกที่ 1.0 มม. ได้โดยตรง คุณต้องคำนึงถึง:
การหดตัวจากการอบแห้ง (~5%)
การดูดซึมของแนวกาวและความหนาที่เพิ่มขึ้น (2%–3%)
การอัดด้วยเครื่องอัดร้อน (10%–15%)
ในทางปฏิบัติ ให้เพิ่ม 8%–12% เข้ากับความหนาแห้งเป้าหมาย สำหรับความหนาสุดท้าย 1.0 มม. ให้ลอกที่ประมาณ 1.08–1.12 มม.
ข. ระยะเผื่อการตัดขอบด้านความกว้างและความยาว
การลดลงของความกว้าง 4%–8% หมายความว่าไม้วีเนียร์กว้าง 1270 มม. อาจออกจากเครื่องอบแห้งเหลือเพียง 1180–1220 มม. ควรเพิ่ม30–50 มม.เป็นระยะเผื่อการตัดขอบด้านความกว้างเสมอ เพื่อให้แน่ใจว่าหลังการอบแห้งและการหดตัว ไม้วีเนียร์ยังคงคลุมแกนแผ่นไม้อัดโดยไม่มีช่องว่าง
ค. การดูแลเป็นพิเศษสำหรับไม้ยูคาลิปตัส
ยูคาลิปตัสขึ้นชื่อเรื่องการหดตัวสูงและความเครียดภายใน หากคุณอบด้วยโปรไฟล์อุณหภูมิสูงแบบเดียวกับป็อปลาร์ คุณเสี่ยงต่อการแตกร้าวที่ปลาย การแตกร้าวแบบรังผึ้ง และความสูญเสียจากการอบแห้ง 15%–20% วิธีแก้คือ การอบแห้งช้าแบบอุณหภูมิต่ำ—ซึ่งเป็นกระบวนการที่เครื่องอบไม้วีเนียร์แนวตั้งของ Shine Machinery ของเราถูกออกแบบมาเพื่อสิ่งนี้โดยเฉพาะ ด้วยการรักษาอุณหภูมิคงที่ 80–100°C และการพลิกกลับอย่างนุ่มนวล เราจึงลดความเครียด ลดการแตกร้าว และรักษาการหดตัวให้อยู่ในขอบเขตที่คาดการณ์ได้
D. วัด อย่าเดา
สร้างกิจวัตรคุณภาพง่ายๆ:
วัดขนาดวีเนียร์ก่อนอบแห้ง (ไม้สด)
วัดหลังอบแห้ง (ไม้แห้ง)
คำนวณค่าการหดตัวจริงของคุณสำหรับแต่ละชนิดไม้และความหนา
บันทึกข้อมูลนี้และใช้เพื่อปรับการตั้งค่าการลอก
เมื่อเวลาผ่านไป คุณจะสร้าง “ฐานข้อมูลการหดตัว” ที่เชื่อถือได้ซึ่งขจัดความเดาและเพิ่มผลผลิต
5. อุปกรณ์อบแห้งที่เหมาะสมสร้างความแตกต่างได้อย่างไร
แม้ว่าการหดตัวจะหลีกเลี่ยงไม่ได้ แต่ผลกระทบเชิงลบของมันสามารถควบคุมได้ เครื่องอบแห้งที่ออกแบบมาอย่างดีไม่ได้ทำแค่กำจัดน้ำออกเท่านั้น แต่ยังจัดการอัตราการกำจัดความชื้นเพื่อป้องกันการสะสมของความเค้น
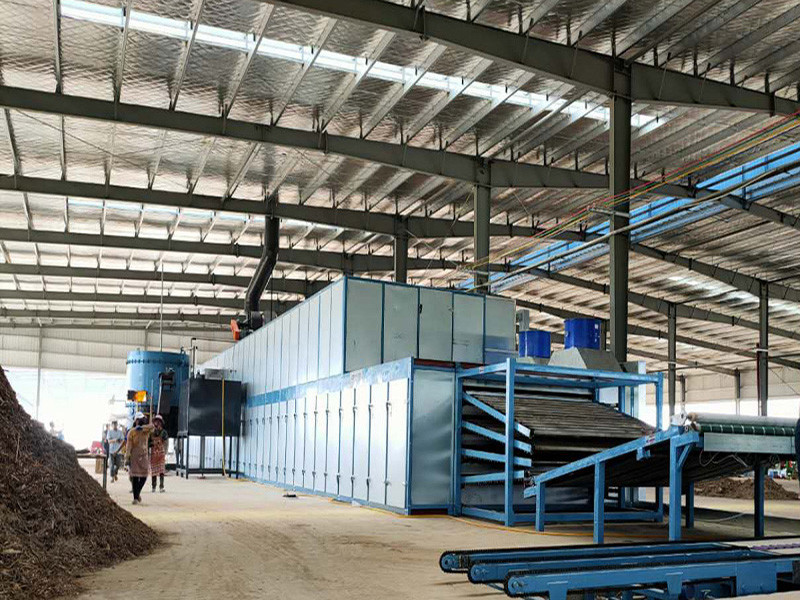
ของเรา เครื่องอบแห้งไม้วีเนียร์แนวตั้งของ Shine Machinery (ชนิดแผ่นพลิก)ผสานคุณสมบัติหลายประการที่จัดการกับปัญหาที่เกี่ยวข้องกับการหดตัวโดยตรง:
การอบแห้งช้าแบบอุณหภูมิต่ำ (80–100°C):ป้องกันการแข็งตัวของผิวหน้าและความเค้นภายใน ลดรอยแตกและการบิดเบี้ยว
การกระจายความร้อนสม่ำเสมอ:ชุดแผงรังสีขั้นสูงและการไหลของอากาศอัจฉริยะช่วยให้ทุกส่วนของวีเนียร์แห้งในอัตราเดียวกัน ลดการหดตัวเกินในจุดเฉพาะให้เหลือน้อยที่สุด
การพลิกแผ่นอย่างนุ่มนวล:แผ่นพลิก 180° ที่เป็นเอกลักษณ์ลำเลียงวีเนียร์ด้วยการตกกระทบและแรงกระแทกน้อยที่สุด หลีกเลี่ยงความเสียหายเชิงกลที่อาจทำให้ข้อบกพร่องจากการหดตัวรุนแรงขึ้น
การควบคุมด้วยความช่วยเหลือของ AI:เซ็นเซอร์วัดความชื้นแบบเลือกติดตั้งได้และการปรับความเร็วอัตโนมัติด้วย PLC ช่วยรักษาค่า MC สุดท้ายให้อยู่ในช่วง ±1% ทำให้การหดตัวสม่ำเสมอในทุกๆ ล็อตการผลิต
ด้วยการทำให้กระบวนการอบแห้งมีเสถียรภาพ คุณไม่เพียงแต่ลดของเสียที่เกี่ยวข้องกับการหดตัวเท่านั้น แต่ยังปรับปรุงความเรียบและความแข็งแรงของวีเนียร์ของคุณ ซึ่งช่วยเพิ่มคุณภาพของไม้อัดของคุณโดยตรง
6. บทสรุป
การหดตัวของวีเนียร์หลังการอบแห้งเป็นปรากฏการณ์ที่ซับซ้อนแต่สามารถจัดการได้ โดยสรุป:
คาดว่าจะมี 4%–8% การหดตัวของขนาดโดยรวม และ 4%–10% การหดตัวของความหนา
ป็อปลาร์หดตัวน้อยกว่า; ยูคาลิปตัสหดตัวมากกว่า
เพิ่มค่าเผื่อการปอกและการตัดแต่งตามข้อมูลที่คุณวัดได้เสมอ
ใช้การอบแห้งที่อุณหภูมิต่ำและสม่ำเสมอเพื่อลดข้อบกพร่อง
ที่ Shine Machinery เราผสานความรู้เชิงลึกในอุตสาหกรรมเข้ากับเทคโนโลยีการอบแห้งที่เป็นนวัตกรรมเพื่อช่วยให้คุณเปลี่ยนความท้าทายเหล่านี้ให้เป็นความได้เปรียบทางการแข่งขัน ไม่ว่าคุณจะแปรรูปป็อปลาร์ ยูคาลิปตัส หรือไม้เนื้อแข็งผสม เครื่องอบวีเนียร์แนวตั้งของเรามอบความแม่นยำและความน่าเชื่อถือที่คุณต้องการเพื่อเพิ่มผลผลิตและกำไรสูงสุด
ต้องการเรียนรู้เพิ่มเติมเกี่ยวกับการเพิ่มประสิทธิภาพกระบวนการอบแห้งวีเนียร์ของคุณหรือไม่?ติดต่อทีมเทคนิคของเราได้วันนี้เพื่อรับคำปรึกษาเฉพาะทางและค้นพบว่า Shine Machinery จะช่วยให้คุณได้วีเนียร์ที่แบนเรียบและมีความเสถียรทางมิติมากขึ้นโดยมีของเสียเหลือน้อยที่สุดได้อย่างไร