

โซนความร้อนด้านขวาเอาชนะความร้อนสูงสุด
เจ้าของโรงงานไม้อัดหลายรายยังคงเชื่อว่าเครื่องอบไม้วีเนียร์ควรทำงานที่อุณหภูมิสูงที่สุดเท่าที่จะเป็นไปได้ ในความเป็นจริง “ข้างในควรจะร้อนแค่ไหน” เป็นคำถามที่ผิด คำถามที่ถูกต้องคือ อุณหภูมิของแต่ละโซนควรเป็นเท่าใด สำหรับไม้ชนิดนี้ ความหนานี้ และความชื้นเป้าหมายนี้ เครื่องอบไม้วีเนียร์ไม่ใช่เตาเผา มันคือระบบควบคุมความร้อนและความชื้น และอุณหภูมิที่ไม่มีการแบ่งโซนก็เป็นเพียงการสิ้นเปลืองเชื้อเพลิงและทำให้ขอบไม้แตกร้าว
สำหรับไม้อัดส่วนใหญ่ที่ใช้เป็นแกนกลาง การเดินทางเริ่มต้นที่ส่วนป้อนเข้า ไม้วีเนียร์เปียกที่ออกจากเครื่องกลึงมักมีความชื้น 60%–100% และบางครั้งอาจมากกว่านั้นในช่วงฤดูฝน หากแผ่นนั้นเจออุณหภูมิ 150°C–180°C ทันที เส้นใยที่ผิวจะแห้งกรอบอย่างรวดเร็วในขณะที่ด้านในยังเปียกชุ่มอยู่ ขอบทั้งสองด้านที่สัมผัสอากาศจะแห้งเร็วที่สุด หดตัวก่อน และแตกออก นั่นคือเหตุผลที่ทุกสายการผลิต Shine ที่ออกแบบมาอย่างดีใช้โซนอุ่นล่วงหน้าหรือปรับสภาพที่อุณหภูมิ 80°C–100°C จุดประสงค์ตรงนี้ไม่ใช่การกำจัดน้ำที่ยึดเกาะอย่างรุนแรง แต่เพื่อปลุกความต่างของความชื้นให้ตื่นตัว ให้น้ำที่ผิวเคลื่อนออกไปข้างนอก ให้แผ่นคลายตัว และเตรียมพร้อมสำหรับโซนอบแห้งหลัก
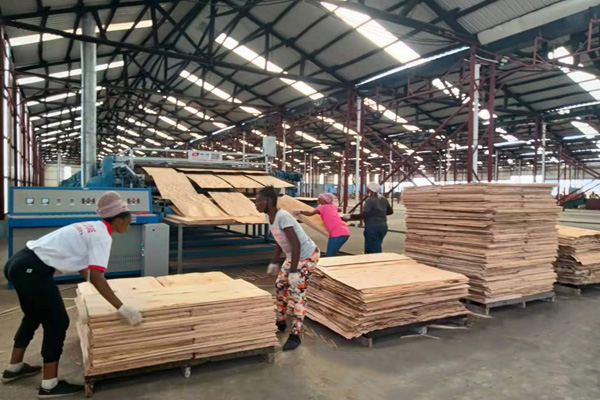
โซนอบแห้งหลักคือบริเวณที่น้ำอิสระและน้ำที่ถูกจับยึดส่วนใหญ่ระเหยออกจากแผ่นไม้ สำหรับไม้เนื้อแข็งปานกลาง เช่น ป็อปลาร์ ยางพารา ฟัลคาตา และเลาแอน ช่วงอุณหภูมิที่ใช้ได้จริงในโซนหลักคือ 120°C–155°C ไม้ยางพาราซึ่งมียางและแป้งมากกว่าจะเหมาะที่ประมาณ 140°C–155°C แต่จะเสียหายหากดันอุณหภูมิสูงกว่านั้นนานเกินไป สนและไม้เนื้ออ่อนที่มีเรซินอื่น ๆ ชอบเส้นทางที่นุ่มนวลกว่า คืออุ่นล่วงหน้าที่ประมาณ 80°C–90°C โซนหลัก 120°C–130°C เพราะความร้อนที่รุนแรงจะบังคับให้เรซินขึ้นมาที่ผิวและทำให้ลูกกลิ้งและสายพานสกปรก ไม้เนื้อแข็งแข็ง เช่น เบิร์ช บีช และโอ๊ก จะเคลื่อนย้ายความชื้นช้าและต้องใช้เวลาอยู่ในเตานานขึ้นแทนที่จะใช้อุณหภูมิสูงสุดที่สูงกว่า โซนหลักของไม้เหล่านี้มักอยู่ที่ 130°C–150°C โดยลดความเร็วสายการผลิตแทนการเพิ่มความร้อนให้สูงสุด
แผ่นไม้วีเนียร์ตกแต่งแบบบางเป็นเรื่องที่แตกต่างไปโดยสิ้นเชิง แผ่นหน้าวีเนียร์หนา 0.3 มม.–1.5 มม. หรือวีเนียร์ย้อมสีแบบวิศวกรรมไม่สามารถทนต่อความรุนแรงของเครื่องอบแห้งแบบลูกกลิ้งได้ ในเครื่องอบแห้งวีเนียร์แบบสายพานตาข่าย อุณหภูมิทางเข้าอาจอยู่ที่ 70°C–90°C และโซนหลักที่ 90°C–130°C หากใช้อุณหภูมิสูงกว่านี้ สีย้อมจะเคลื่อน ลายไม้จะปิด แผ่นจะโก่งงอ หรือเกิดรอยแตกร้าวขนาดจิ๋วที่ปรากฏให้เห็นหลังการติดกาวเท่านั้น วัสดุแผ่นหน้าคุณภาพสูงต้องถูกทำให้แห้ง ไม่ใช่ทำให้สุก นั่นคือเหตุผลที่สายการผลิตแบบสายพานตาข่ายของ Shine เน้นอุณหภูมิทางเข้าต่ำ การไหลเวียนอากาศสองด้าน และส่วนระบายความร้อนแยกต่างหาก แทนที่จะใช้การตั้งค่า “เป่าให้แห้ง” เพียงอย่างเดียว
จากนั้นคือส่วนที่โรงงานหลายแห่งมองข้าม: โซนทางออกและโซนระบายความร้อน แผ่นไม้ที่ออกจากโซนความร้อนสุดท้ายยังมีอุณหภูมิได้ถึง 80°C–120°C หากวางซ้อนกันทันที ไอระเหยที่ถูกกักไว้จะสะสมแรงดันไอน้ำระหว่างแผ่นไม้ ขอบจะเปิดออกภายในหนึ่งชั่วโมงในลานเก็บ และไม้สนอาจลุกติดไฟได้เองด้วยซ้ำ ดังนั้นเครื่องอบไม้วีเนียร์ที่ได้มาตรฐานจึงไม่สิ้นสุดที่ “ร้อน” แต่สิ้นสุดที่โซนระบายความร้อน—แบบธรรมชาติหรือแบบเป่าลม—ที่ลดอุณหภูมิของแผ่นไม้ให้ต่ำกว่า 40°C ก่อนวางซ้อน ในแง่ของอุณหภูมิ โซนสุดท้ายจะถูกลดลงโดยเจตนาเหลือ 90°C–110°C หรือต่ำกว่า จากนั้นจึงเข้าสู่การระบายความร้อน การอบแห้งจะสิ้นสุดอย่างนุ่มนวล ไม่ควรสิ้นสุดด้วยมัดไม้ที่ยังร้อนซึ่งห่อด้วยพลาสติก
เครื่องอบผ้าแบบลูกกลิ้งและเครื่องอบผ้าแบบสายพานตาข่ายก็พูดภาษาของอุณหภูมิที่แตกต่างกัน เครื่องอบผ้าลูกกลิ้งสำหรับไม้แกนและไม้แผ่นหน้าของ Shine มักถูกกำหนดให้ใช้กับอากาศในห้องอบที่ประมาณ 140°C–200°C เพราะไม้แกนหนาและไม้แผ่นหลังสามารถดูดซับพลังงานนั้นได้ และเนื่องจากการสัมผัสกับลูกกลิ้งเชิงกลช่วยให้แผ่นไม้เรียบ แต่ “ปรับได้ 140°C–200°C” ไม่ได้หมายความว่า “เดินเครื่องที่ 200°C ทั้งวัน” มันหมายความว่าเครื่องถูกสร้างมาให้ทนต่อช่วงอุณหภูมินั้นได้ ผู้ปฏิบัติงานยังคงควรใช้เส้นโค้งอุณหภูมิ คือ ทางเข้าต่ำ ตรงกลางแรง และช่วงท้ายนุ่มนวลกว่า ส่วนเครื่องอบผ้าแบบสายพานตาข่ายสำหรับไม้แผ่นหน้า ตรงกันข้าม อยู่ในโลกของ 80°C–140°C หากนำไม้แผ่นหน้าวอลนัทหนา 0.5 มม. ใส่เข้าไปในเครื่องอบผ้าแบบลูกกลิ้งที่ 180°C คุณจะได้ของเสียที่บิดงอและสีเปลี่ยน หากนำไม้แกนยางพาราหนา 3 มม. ใส่เข้าไปในเครื่องอบผ้าแบบสายพานตาข่ายที่ 90°C คุณจะได้สายการผลิตที่เปียกชื้น ช้า และไม่ทำกำไร
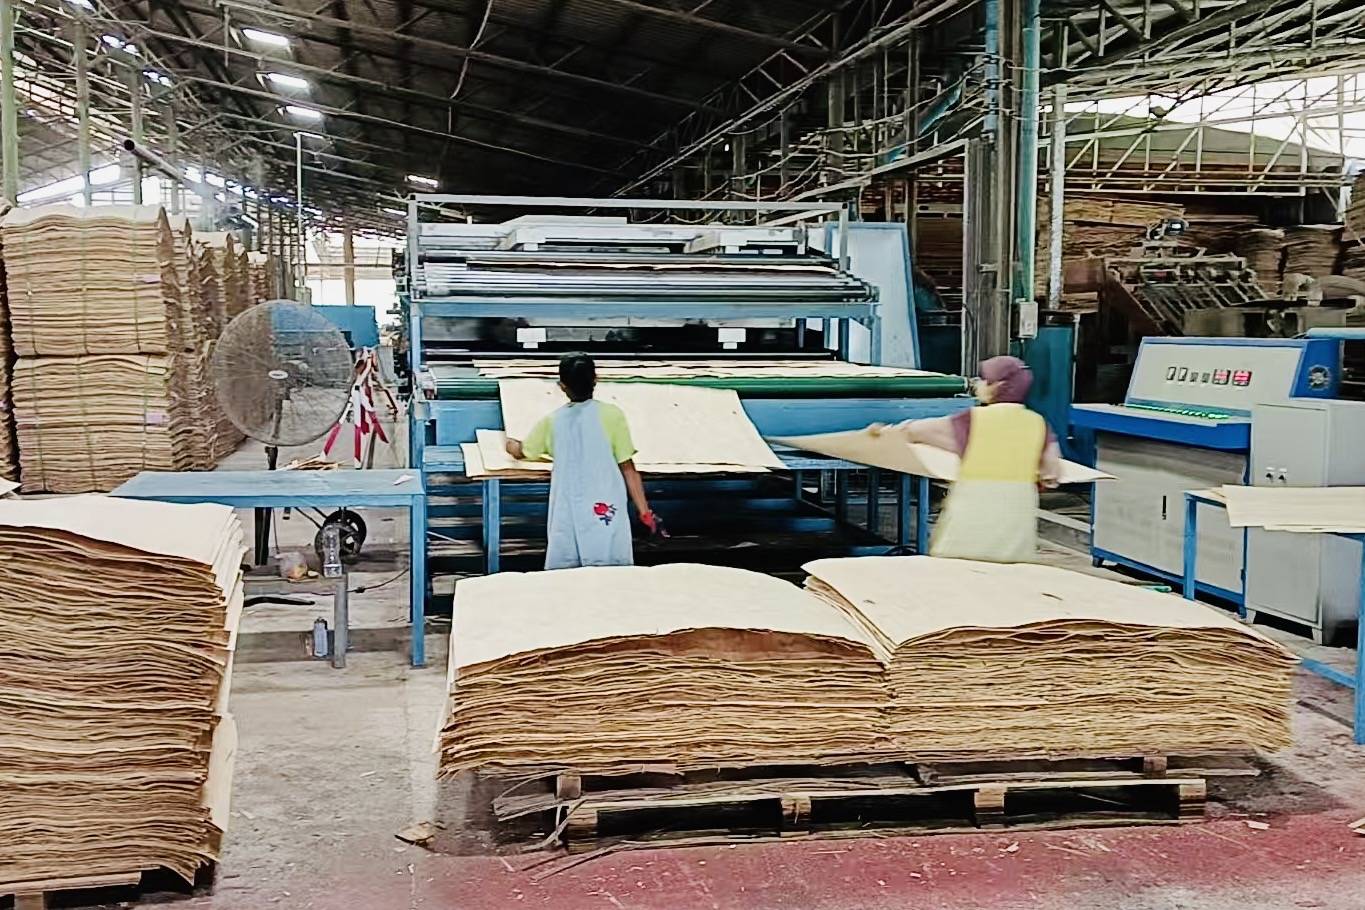
สูตรเฉพาะชนิดไม้สำคัญกว่าป้ายชื่อเครื่อง Falcata และ Lauan: อุณหภูมิขาเข้า 80°C–90°C, อุณหภูมิหลัก 125°C–135°C, ระบายความร้อนให้ต่ำกว่า 40°C ไม้ป็อปลาร์: อุณหภูมิขาเข้า 80°C–90°C, อุณหภูมิหลัก 120°C–130°C, ป้องกันความร้อนที่เพิ่มขึ้นอย่างรวดเร็วเพื่อหลีกเลี่ยงการบิดงอ ไม้ยางพารา: อุณหภูมิขาเข้า 90°C–100°C, อุณหภูมิหลัก 140°C–155°C, ระบายความร้อนให้ดีเพื่อหลีกเลี่ยงเชื้อรา ไม้สน: อุณหภูมิขาเข้า 80°C–90°C, อุณหภูมิหลัก 120°C–130°C, ความเร็วช้าลง, ระบายอากาศแรง ไม้เบิร์ช/บีช: อุณหภูมิขาเข้า 90°C–100°C, อุณหภูมิหลัก 130°C–145°C, ใช้เวลานานขึ้น ไม้วีเนียร์วิศวกรรม: อุณหภูมิขาเข้า 70°C–80°C, อุณหภูมิหลัก 90°C–110°C, ใช้ระบบระบายความร้อนเฉพาะ สิ่งเหล่านี้ไม่ใช่ “การตั้งค่าแบบจีน” หรือ “การตั้งค่าแบบยุโรป” แต่เป็นการตั้งค่าตามฟิสิกส์ของไม้
เหตุผลเชิงพาณิชย์นั้นง่ายมาก ความชื้นสุดท้ายเป้าหมายสำหรับไม้อัดวีเนียร์โดยปกติอยู่ที่ 8%–12% สำหรับหน้าปิดและหลังปิด บางครั้ง 10%–14% สำหรับแกนกลาง ขึ้นอยู่กับแนวรอยกาวและสภาพภูมิอากาศ หากเครื่องอบแห้งทำงานร้อนเกินไป แผ่นจะมีความชื้น 5% ตรงกลางและ 14% ที่ขอบ—แผ่นเดียวกัน แต่มีความชื้นสองโลก เมื่อเข้าสู่เครื่องอัดร้อน แผ่นนั้นจะกลายเป็นฟองอากาศ แนวกาวที่ขาดกาว หรือการแยกชั้น หากเครื่องอบแห้งแบ่งโซนอย่างถูกต้อง แผ่นเดียวกันจะออกมาที่ 8%–12% ตลอดความกว้างทั้งหมด ติดกาวได้สะอาด และยกระดับจาก BB/CC เป็น AB หรือ AA บนสายการผลิต 60 ลูกบาศก์เมตรต่อวัน การเลื่อนผลผลิตเพียงสองหรือสามเปอร์เซ็นต์จากเกรดแกนกลางไปเป็นเกรดหน้าปิดสามารถชดเชยค่าของระบบควบคุมอุณหภูมิได้หลายเท่าตัว
เครื่องอบไม้อัดบางของ Shine ถูกออกแบบตามหลักการนี้ แต่ละส่วนทำความร้อนมีเครื่องแลกเปลี่ยนความร้อนและพัดลมหมุนเวียนของตัวเอง ดังนั้นอากาศร้อนจึงไม่ใช่แค่ “เป่าผ่าน” แต่ถูกกระจาย หมุนเวียนกลับ และปรับสมดุล พัดลมแบบแกนขนาด 5.5 กิโลวัตต์เคลื่อนย้ายปริมาณอากาศมากด้วยแรงต้านต่ำ พัดลมระบายอากาศกำจัดอากาศที่มีความชื้นโดยไม่ทิ้งความร้อนทั้งหมด และหน่วยกู้คืนความร้อนแบบเสริมจะอุ่นอากาศที่เข้ามาด้วยไอเสียที่ออกไป ซึ่งโดยทั่วไปช่วยลดการใช้พลังงานได้ถึงสองหลัก ความแม่นยำในการควบคุมอุณหภูมิบนสายการผลิตลูกกลิ้งของ Shine อยู่ที่ประมาณ ±5°C และ PLC สามารถบันทึกสูตรได้: ปุ่มเดียวสำหรับแกนไม้ป็อปลาร์ ปุ่มหนึ่งสำหรับไม้ยางพาราด้านหลัง ปุ่มหนึ่งสำหรับหน้า�ไม้เบิร์ช ปุ่มหนึ่งสำหรับไม้อัดบางวิศวกรรม เครื่องไม่เดา ผู้ปฏิบัติงานเลือกไม้ และเส้นโค้งจะตามไป
กฎที่ดีสำหรับผู้ซื้อทุกคน: อย่าถามว่า “อุณหภูมิสูงสุดคือเท่าไร?” ให้ถามว่า “โปรไฟล์โซนสำหรับไม้ของฉันคืออะไร?” หากซัพพลายเออร์ตอบว่า “200 องศา แรงมาก” ให้เดินหนีไปเลย หากพวกเขาตอบว่า “ทางเข้า 80–100 โซนหลักตามชนิดไม้ ทางออกระบายความร้อนต่ำกว่า 40 ความชื้นสุดท้าย 8–12” พวกเขาเข้าใจไม้อัดบางจริง เครื่องอบไม้อัดบางเป็นสินทรัพย์ก็ต่อเมื่ออุณหภูมิเป็นเครื่องมือ ไม่ใช่ภัยคุกคาม
ท้ายที่สุด ภายในเครื่องอบไม้อัดบางควรดูไม่เหมือนเตาอบพิซซ่า แต่ควรเหมือนแผนภูมิภูมิอากาศ ด้านประตูต่ำ ตรงกลางมั่นคง ทางออกนุ่มนวล ที่กองเย็น จัดโซนเหล่านี้ให้ถูกต้อง แล้วคุณจะประหยัดเชื้อเพลิง ลดรอยแตกที่ขอบ ทำให้ความชื้นคงที่ และเปลี่ยนแผ่นไม้ให้เป็นไม้อัดหน้าขายได้มากขึ้น หากทำผิด คุณก็แค่เผาเงินทั้งสองทาง—ความร้อนเข้าไปมากเกินไป ของเสียออกมามากเกินไป
ข้อความของ Shine Machinery ถึงทุกโรงงานไม้อัดและไม้วีเนียร์นั้นตรงไปตรงมา: หยุดอบแห้งด้วยอุณหภูมิสูงสุด เริ่มอบแห้งด้วยโปรไฟล์โซนที่เหมาะสม อุ่นเครื่องอย่างอ่อนโยน อบแห้งอย่างมั่นคง เก็บงานอย่างนุ่มนวล และทำให้เย็นลงอย่างสมบูรณ์ นั่นคือวิธีที่เครื่องอบแห้งไม้วีเนียร์พิสูจน์คุณค่าของตัวเองบนสายการผลิต และเป็นวิธีที่เครื่องอบแห้งไม้วีเนียร์เปลี่ยนแผ่นไม้ที่ลอกมาเปียกให้กลายเป็นไม้วีเนียร์ที่แบนเรียบ สม่ำเสมอ พร้อมติดกาว ทุกกะ ทุกฤดูกาล