

ชีวิตต่อไปของไม้แผ่นบางแห้ง
เมื่อไม้วีเนียร์ออกจากเครื่องอบแห้งที่ระดับความชื้นที่เหมาะสม—โดยปกติ 8%–12% สำหรับไม้แกนกลางไม้อัด และแคบกว่าคือ 6%–10% สำหรับวีเนียร์ตกแต่งหรือวีเนียร์วิศวกรรม—ห่วงโซ่คุณค่าการผลิตที่แท้จริงก็เริ่มต้นขึ้น การอบแห้งเป็นเพียงขั้นตอนการเตรียมการ แผ่นที่ออกมาจากเครื่องอบแห้งวีเนียร์แบบสายพานตาข่ายหรือเครื่องอบแห้งวีเนียร์แบบลูกกลิ้งยังคงเป็นเพียงไม้บางๆ สิ่งที่เกิดขึ้นต่อไปจะเป็นตัวกำหนดว่ามันจะกลายเป็นวัสดุบรรจุภัณฑ์ราคาถูก ไม้อัดโครงสร้าง วัสดุผิวหน้าสำหรับเฟอร์นิเจอร์ หรือพื้นผิวสถาปัตยกรรมระดับไฮเอนด์
ขั้นตอนการแปรรูปเชิงลึกขั้นแรกคือการคัดเกรดและการควบคุมข้อบกพร่อง แผ่นไม้ที่ผ่านการอบแห้งจะถูกซ้อนกัน ตรวจสอบ และแยกตามคุณภาพที่มองเห็นได้ ความหนา ความเรียบ และความสม่ำเสมอของความชื้น แผ่นไม้วีเนียร์ด้านหน้าและด้านหลัง ซึ่งเป็นแผ่นที่มีลายไม้สะอาด สีสม่ำเสมอ และไม่มีข้อบกพร่องที่เปิดออก จะถูกส่งไปยังพื้นผิวที่มองเห็นได้ ส่วนแผ่นวีเนียร์แกนกลางที่มีตาไม้ รอยแตกเล็กน้อย หรือสีที่แตกต่างกันจะถูกนำไปไว้ด้านใน ซึ่งรูปลักษณ์ภายนอกไม่สำคัญ แต่ความเสถียรของมิติกลับสำคัญ ในโรงงานสมัยใหม่ ขั้นตอนนี้ไม่ได้เป็นงานที่ทำด้วยมือล้วนๆ อีกต่อไป เครื่องสแกนความชื้นแบบอินไลน์ เครื่องคัดแยกด้วยระบบภาพ AI และสายการตัดความกว้าง/ตัดขอบ จะจำแนกแผ่นไม้ เพื่อให้ผู้ปฏิบัติงานจัดเรียงไม่ต้องเดาเลย แผ่นไม้ที่อบแห้งมาไม่ดีจะตกเกรดตรงขั้นตอนนี้ ส่วนแผ่นไม้ที่อบแห้งมาอย่างดีจะกลายเป็นสินทรัพย์ระดับพรีเมียม
หลังจากการคัดเกรดแล้ว ขั้นตอนต่อไปคือการซ่อมแซมและการประกอบขึ้นใหม่ แถบไม้บางแคบๆ จากเครื่องกลึงลอกไม้นั้นถูกนำมาต่อกันเป็นแผ่นเต็มด้วยการเชื่อมต่อแบบทาบ การเชื่อมต่อแบบนิ้ว หรือเครื่องต่อแบบไม่ใช้เทป รู รอยเจาะของหนอนไม้ และรอยฉีกที่ขอบจะถูกปะด้วยวัสดุอุดไม้ที่เข้าชุดกัน หรือชิ้นไม้ซ่อมที่เจาะและอุดไว้ สำหรับลายเส้นตกแต่ง แถบไม้จะถูกประกอบเป็นผังที่จับคู่จากท่อนไม้เดียวกัน เช่น แบบจับคู่เปิดหน้า แบบจับคู่เลื่อน แบบจับคู่ตามแนวรัศมี หรือแผงที่เรียงลำดับสำหรับล็อบบี้โรงแรมและงานตู้เฟอร์นิเจอร์หรูหรา ไม้วีเนียร์วิศวกรรมก้าวไปอีกขั้น—แถบไม้ที่ย้อมสีจะถูกประกอบกลับเป็นบล็อก แล้วฝานอีกครั้ง และเปลี่ยนเป็นหน้าผิวแบบ “เส้นละเอียด” หรือแบบขึ้นรูปใหม่ที่สม่ำเสมอ ซึ่งดูเหมือนไม้วอลนัต ไม้มะเกลือ หรือไม้สัก โดยไม่ต้องพึ่งพาท่อนไม้หายาก
จากนั้นก็มาถึงขั้นตอนการติดกาว วีเนียร์ที่อบแห้งแล้วจะถูกส่งผ่านเครื่องทากาวแบบลูกกลิ้ง เครื่องเคลือบแบบม่าน หรือระบบติดกาวแบบอัดรีด วีเนียร์แกนกลางจะได้รับกาวทั้งสองด้าน ส่วนวีเนียร์ผิวหน้าปกติมักไม่ทากาวด้านที่โชว์เพื่อหลีกเลี่ยงการซึมทะลุ กาวยูเรีย-ฟอร์มาลดีไฮด์เป็นกาวทั่วไปสำหรับไม้อัดเฟอร์นิเจอร์ภายใน ส่วนกาวฟีนอล-ฟอร์มาลดีไฮด์หรือระบบ WBP ใช้สำหรับไม้อัดภายนอก งานทางทะเล และแบบหล่อคอนกรีต และกาวฟอร์มาลดีไฮด์ต่ำหรือกาวประเภท MDI สำหรับแผ่นส่งออกที่ต้องเป็นไปตามมาตรฐาน CARB, EPA หรือ E0/E1 ปริมาณกาวมีความสำคัญ หากน้อยเกินไปจะทำให้เส้นกาวขาดและเกิดการแยกชั้น หากมากเกินไปจะทำให้น้ำหนักแผ่นเพิ่มขึ้น เสี่ยงต่อฟอร์มาลดีไฮด์ และเกิดรอยกาวซึมใต้แล็กเกอร์ วีเนียร์ที่ออกจากเครื่องอบด้วยความชื้น 10% จะติดกาวได้อย่างคาดเดาได้ ส่วนแผ่นที่ความชื้น 4% หรือ 18% จะต่อต้านกาวและทำลายรอบการอัด
การจัดเรียงชั้นคือขั้นตอนที่โครงสร้างถูกออกแบบ วีเนียร์ถูกซ้อนกันโดยให้ชั้นที่อยู่ติดกันวางตัวในแนว 90 องศา หรือที่เรียกว่าการสลับแนวเสี้ยน ซึ่งเป็นเหตุผลทั้งหมดที่ไม้อัดมีอยู่ การใช้จำนวนชั้นเป็นเลขคี่ช่วยให้แผ่นคงความสมดุล แบบ 3 ชั้นสำหรับแผ่นเฟอร์นิเจอร์เบาๆ แบบ 5 ชั้นและ 7 ชั้นสำหรับประตูและแผ่นสถาปัตยกรรม แบบ 9 ชั้นขึ้นไปสำหรับพื้นรถบรรทุก พื้นตู้คอนเทนเนอร์ และโครงสร้างทางทะเล วีเนียร์หน้าคุณภาพสูงอยู่ด้านนอก ส่วนวีเนียร์ที่สมบูรณ์แต่ราคาถูกกว่าอยู่ด้านใน สำหรับ LVL และไม้สำหรับคาน วีเนียร์บางจำนวนมากถูกซ้อนกันในทิศทางเสี้ยนเดียวเพื่อเพิ่มความแข็งแรงต่อการดัดงอให้สูงสุด สำหรับแผ่นผนังตกแต่ง วีเนียร์หน้าสวยงามเพียงชั้นเดียวถูกลามิเนตลงบน MDF แผ่นชิปบอร์ด หรือวัสดุฐานไม้อัด หน้าที่ของเครื่องอบคือทำให้แน่ใจว่าชั้นเหล่านี้ไม่เคลื่อนตัว ไม่โก่งงอ หรือแตกร้าวระหว่างการอัด
ขั้นตอนต่อไปคือการอัดเย็น แพ็กที่ประกอบขึ้นจะเข้าสู่เครื่องอัดเย็นที่แรงดัน 0.8–1.0 เมกะปาสคาล เป็นเวลา 15–20 นาที ซึ่งจะช่วยรวบรวมชั้นวัสดุ ไล่ลมที่ติดอยู่ ป้องกันการเลื่อนของแผ่นไม้ และเริ่มระยะเจลของกาว โรงงานที่ข้ามหรือเร่งขั้นตอนการอัดเย็นมักพบช่องว่างแบบ “สายโทรศัพท์” แผ่นไม้เรียงไม่ตรงกัน และกาวไหลออกด้านข้างในเครื่องอัดร้อน การอัดเย็นดูไม่หวือหวาแต่ผลลัพธ์สำคัญมาก เพราะมันเปลี่ยนแซนด์วิชที่หลวมให้เป็นแผ่นไม้ที่ยึดเกาะเป็นเนื้อเดียวกัน
การอัดร้อนเป็นหัวใจของกระบวนการ ภายใต้อุณหภูมิ 110–150°C และแรงดันหลายกิโลกรัมต่อตารางเซนติเมตร เรซินเทอร์โมเซตติงจะเกิดการเชื่อมขวางและยึดแผ่นไม้อัดให้เป็นแผงแข็งเพียงหนึ่งเดียว ระบบฟีนอลิกต้องใช้ความร้อนและเวลามากขึ้น ระบบยูเรียบ่มตัวเร็วกว่าแต่ทนน้ำได้น้อยกว่า เวลาอัดขึ้นอยู่กับความหนา แผงหนา 18 มม. อาจอยู่ใต้แท่นอัด 7–10 นาที ขณะที่แผงตกแต่งหนา 4 มม. อาจใช้เวลาเพียงไม่กี่นาที หลังการดีดออก แผงยังร้อนเกินไปและมีความเค้นภายในสูงเกินกว่าจะเคลื่อนย้ายอย่างหยาบ จึงต้องย้ายไปยังชั้นระบายความร้อนหรือชั้นพลิกกลับ เพื่อให้ความร้อนที่เหลืออยู่กระจายออกและความชื้นสมดุล การตัดแต่งก่อนกำหนดในขั้นนี้จะทำให้เกิดการดีดกลับและขอบเป็นคลื่น
การแปรรูปหลังการอัดขึ้นรูปเปลี่ยนแผ่นที่บ่มตัวแล้วให้เป็นผลิตภัณฑ์ที่ขายได้ เครื่องขัดปรับความหนาแบบสายพานกว้างปรับแผ่นให้ได้ความหนาที่แม่นยำ—มักอยู่ที่ ±0.3 มม. สำหรับไม้อัดที่ปรับความหนาแล้ว เครื่องตัดขอบสองด้านตัดให้ได้ฉากเป็นขนาด 1220×2440 มม., 1250×2500 มม. หรือขนาดสถาปัตยกรรมตามสั่ง สถานีอุดโป๊วเติมรอยตาไม้และรอยแตกบนผิวหน้าเพื่อไม่ให้ข้อบกพร่องแสดงออกมาทะลุเมลามีน, HPL หรือฟิล์มฟีนอลิก จากนั้นเข้าสู่วงจรเพิ่มมูลค่า: การเคลือบฟิล์มสำหรับแบบหล่อคอนกรีต, การชุบเมลามีนสำหรับตู้ cabinets, การติด HPL สำหรับแผงห้องแล็บและงานตกแต่งร้าน, การเคลือบฐาน UV และแล็กเกอร์สำหรับผิวหน้าเฟอร์นิเจอร์, การปิดขอบด้วยสีกันความชื้น และการประทับบาร์โค้ด/การตรวจสอบย้อนกลับสำหรับตลาดส่งออก
สถานการณ์การใช้งานเป็นตัวกำหนดว่าการแปรรูปลึกจะไปได้ไกลแค่ไหน สำหรับ ไม้อัดสำหรับงานก่อสร้าง, เป้าหมายคือความสมบูรณ์เชิงโครงสร้าง: ชั้นไม้วีเนียร์วางสลับทิศทาง, กาว WBP, ผิวขัดหรือเคลือบฟิล์ม, ผิวหน้าแบบหล่อคอนกรีตที่ใช้ซ้ำได้ สำหรับ เฟอร์นิเจอร์และตู้ cabinets ตัววีเนียร์แห้งเองคือพระเอกของผลิตภัณฑ์—โอ๊ก วอลนัท ทีค ป็อปลาร์รีคอมโพส หรือยูคาลิปตัสไฟน์ไลน์—เคลือบลงบนวัสดุรองพื้น ขัดด้วยกระดาษทรายเบอร์ 150–220 ย้อมสี เคลือบแล็กเกอร์ และจับคู่ลายให้สมมาตรตลอดหน้าบานตู้เสื้อผ้า สำหรับ ประตูและแผ่นผนัง, วีเนียร์ถูกจัดวางองค์ประกอบเพื่อให้ลายต่อเนื่องกันบนพื้นผิวขนาดใหญ่ ทางเดินในโรงแรมอาจต้องใช้บานประตูห้าสิบบานที่มีทิศทางลายไม้เกือบเหมือนกัน สำหรับ พื้นตู้คอนเทนเนอร์และตัวรถบรรทุก, วีเนียร์ไม้เนื้อแข็งแห้งถูกอัดด้วยเรซินฟีนอลิกให้เป็นแผ่นที่มีความหนาแน่นสูงมากและทนทานต่อการกระแทก สำหรับ งานตกแต่งภายในสถาปัตยกรรมเชิงประดับ, วีเนียร์วิศวกรรมถูกตัด ต่อประกบ ปิดหลัง อัด ขัด และตกแต่งจนดูเหมือนไม้เนื้อแข็ง แต่มีสมรรถนะดีกว่าไม้เนื้อแข็ง
ตัวอย่างที่ดีคือโรงงานผลิตแผ่นไม้สำหรับเฟอร์นิเจอร์ ไม้อัดยางพาราหรือไม้ป็อปลาร์ที่ตัดด้วยเครื่องกลึงจะถูกทำให้แห้งจนมีความชื้นประมาณ 9% คัดเกรด A/B/C อุดรอย ปิดรอยด้วยกาวยูเรียอี 1 ขึ้นรูปเป็นไม้อัด 5 ชั้น อัดเย็น อัดร้อนที่อุณหภูมิ 125°C ทิ้งไว้ให้เย็นข้ามคืน ขัดผิว จากนั้นจึงเคลือบแผ่นไม้วีเนียร์ตกแต่งหนา 0.5 มม. ซึ่งเป็นแบบธรรมชาติหรือแบบวิศวกรรม ลงบนผิวในขั้นตอนการอัดครั้งที่สอง ไม้อัดฐานให้ความมั่นคง ส่วนวีเนียร์ผิวให้ราคา หากการอบแห้งในขั้นต้นไม่ถูกต้อง ผิวตกแต่งจะเกิดการพองตัวในภายหลัง สารตั้งต้น MDF จะทะลุขึ้นมา หรือแผ่นไม้อัดจะบิดงอในคลังสินค้าของลูกค้า
อีกตัวอย่างหนึ่งคือไม้อัดบุผิวฟิล์มสำหรับงานก่อสร้าง แกนไม้เนื้อแข็งอบแห้งถูกเคลือบด้วยเรซินฟีนอลิก อัด เย็น ขัด แล้วส่งผ่านเครื่องอัดฟิล์มซึ่งกระดาษชุบฟีนอลิกยึดติดกับทั้งสองด้าน ผลลัพธ์ทนทานต่อการเทคอนกรีตหลายสิบครั้ง ที่นี่ การแปรรูปลึกไม่ใช่เรื่องของความสวยงามมากนัก แต่เป็นเรื่องของความทนทานทางเคมี กาวกันน้ำ ผิวปิดสนิท ขอบปิดผนึก ถอดแบบซ้ำได้โดยไม่แยกชั้น
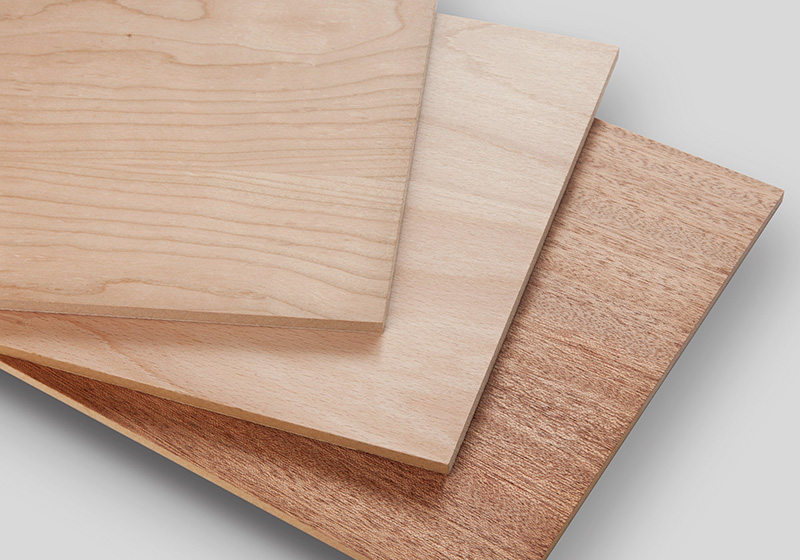
ไม้วีเนียร์วิศวกรรมเพิ่มอีกชั้นหนึ่ง หลังจากย้อมสีและประกอบใหม่ แผ่นที่ตัดแล้วจะถูกอบแห้งอย่างอ่อนโยน ประกอบเป็นแผ่นเต็ม เคลือบลงบนวัสดุรองพื้น ขัดอย่างระมัดระวัง—การขัดที่รุนแรงจะทำลายผิวเหลือบมุกหรือลายไม้—จากนั้นจึงเคลือบด้วยน้ำยาปิดผิว สีรองพื้น และสีทับหน้า การใช้งานมีตั้งแต่ภายในเรือยอชต์และห้องโดยสารเครื่องบิน ไปจนถึงการตกแต่งร้านค้าปลีกและการหุ้มผนังที่พักอาศัยระดับหรู เครื่องอบแห้งสำหรับส่วนนี้ต้องอ่อนโยน กระบวนการปลายน้ำต้องสะอาดกว่างานไม้อัดทั่วไป
พูดสั้น ๆ คือ ไม้อัดบางแห้งไม่ได้เพียงแค่ “กลายเป็นไม้อัด” มันกลายเป็นสิ่งที่ตลาดยอมจ่ายให้ ไม่ว่าจะเป็นอะไรก็ตาม ไม้แกนในกลายเป็นโครงสร้างที่มองไม่เห็น ไม้ผิวกลายเป็นเหตุผลที่ผู้ซื้อเลือกตู้หนึ่งแทนอีกตู้หนึ่ง ไม้อัดบางวิศวกรรมกลายเป็นอัตลักษณ์ของแบรนด์สำหรับโรงแรม สำนักงาน และที่พักอาศัยระดับไฮเอนด์ การซ่อมแซม การต่อ การติดกาว การวางชั้นตามขวาง การอัดเย็น การอัดร้อน การปรับขนาด การตัดขอบ การเคลือบผิว การตกแต่งสำเร็จ และการคัดเกรด คือขั้นตอนที่เปลี่ยนริ้วไม้ที่เปราะบางให้เป็นแผ่นวิศวกรรมที่มีความแข็งแรงคาดการณ์ได้ ขนาดคงที่ และคุณค่าทางการค้าที่แท้จริง
สำหรับซัพพลายเออร์อุปกรณ์ บทเรียนนั้นชัดเจน: เครื่องอบไม้วีเนียร์ไม่ควรถูกขายเป็นเครื่องจักรเดี่ยว มันคือโดมิโนตัวแรก หากแผ่นไม้ออกจากเครื่องอบด้วยความชื้นที่สม่ำเสมอ รูปทรงเรียบแบน และพื้นผิวไม่เสียหาย เครื่องจักรปลายน้ำทุกตัว—เครื่องทากาว เครื่องประกอบแผ่น เครื่องอัดเย็น เครื่องอัดร้อน เครื่องขัด เครื่องเคลือบ—จะทำงานได้ดีขึ้น หากออกมาแห้งเกินไป เปียกเกินไป หรือม้วนงอ โรงงานทั้งหมดต้องจ่ายราคาปลายน้ำ: ปะมากขึ้น ทากาวมากขึ้น ของเสียมากขึ้น ข้อร้องเรียนมากขึ้น การอบแห้งเตรียมไม้ การแปรรูปลึกสร้างผลิตภัณฑ์ การใช้งานกำหนดราคา
นั่นคือเหตุผลที่ Shine Machinery ย้ำกับลูกค้าเสมอ: อย่าถามแค่ “เครื่องอบเดินได้เร็วแค่ไหน” จงถามว่า “วีเนียร์นี้จะกลายเป็นอะไร” หน้าวอลนัตเอนจิเนียร์หนา 0.4 มม. สำหรับโรงแรมในดูไบไม่ใช่สิ่งเดียวกับแกนไม้ยางหนา 2.5 มม. สำหรับโรงงานไม้อัดก่อสร้างในจีน คำเดียวกัน—วีเนียร์—แต่เส้นทางหลังเครื่องอบต่างกันมาก
จากเครื่องปอกไม้ถึงแผ่นไม้สำเร็จรูป แผ่นไม้แห้งไม่ใช่แค่ไม้ธรรมดาอีกต่อไป มันคือสินค้าคงคลัง โครงสร้าง พื้นผิว แบรนด์ และกำไร—ทั้งหมดในเวลาเดียวกัน เครื่องอบแห้งเป็นตัวกำหนดเพดาน การแปรรูปขั้นลึกเป็นตัวตัดสินว่าโรงงานจะเข้าใกล้เพดานนั้นได้แค่ไหน